PTFEライナー付きのロッドエンドが、グリースを必要としないことを、すでにご存じなら、次の疑問は、乾いたポリマーライナーが、潤滑剤を一滴も使わずに、ボールジョイントを、何年も、スムーズに動かし続けられるのは、どのようにしてか、ということです。簡単な答えは、従来の意味での潤滑ではまったくなく、特定の分子のメカニズムによって、自己更新する移着膜を形成しているということで、ライナー自体も、「テフロンのコーティング」という言葉が示唆するよりも、はるかに作り込まれた部品です。(基本事項として、自己潤滑とは何か、-65°F〜+325°Fの使用範囲、硬質クロムのボールに対する0.05〜0.10の摩擦係数については、概要の記事「自己潤滑式」ロッドエンドとは?をご覧ください。この記事は、そちらが終わったところから始まります。)
PTFEが、これほど容易に滑る、分子レベルの理由
PTFEの炭素骨格は、非常に強い炭素-フッ素の共有結合で結ばれたフッ素原子によって、完全に覆われていますが、隣り合うPTFE鎖の間の引力は弱いです。荷重下では、それらの鎖は、トランプの1枚が、別の1枚の上を、つかまずに滑るように、ほとんど抵抗なく、互いにすり抜けて、せん断されます。その鎖間の低い抵抗が、PTFEの潤滑性の、基盤のすべてで、従来のグリースのような、流体膜とは、何の関係もありません。
移着膜:実際に潤滑を行うメカニズム
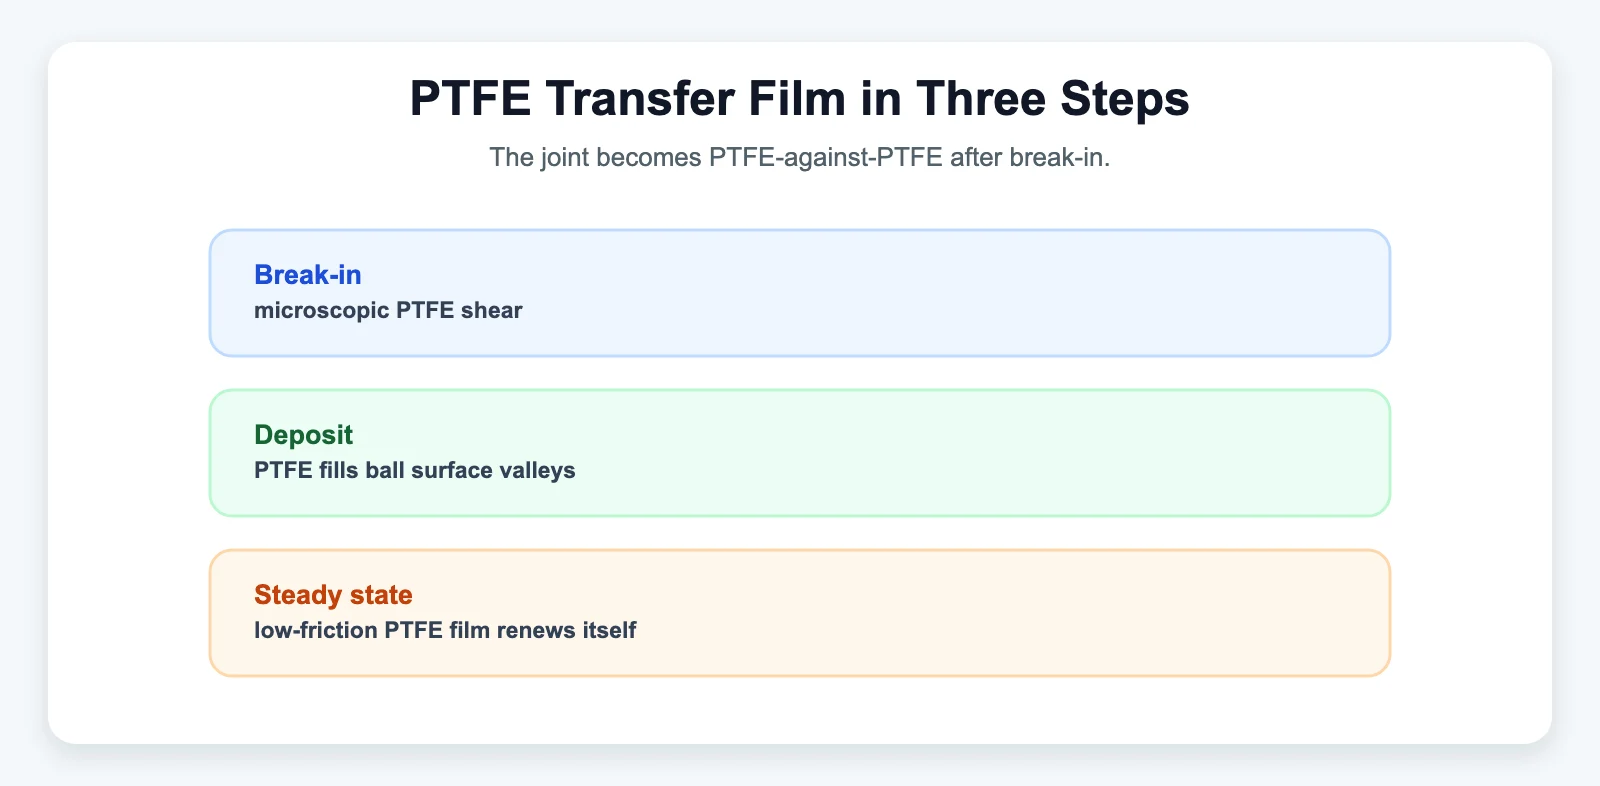
見落としやすい点ですが、PTFEライナーは、その場に留まることで潤滑するのではありません。ボールが、その上を滑るにつれて、ボールの微細な表面の凹凸が、PTFEの微小なフレークを削り取り、それが、ボール自身の微細な表面の谷に押し込まれます。その薄いPTFE膜が、(通常は、最初の慣らし期間中に)ボール上に定着すると、ジョイントは、もはやPTFE対金属では動作しません。PTFE対PTFEで動作し、PTFEの鎖が、非常に容易に、互いにすり抜けるため、摩擦が低下し、ライナーの寿命の間、低いまま保たれます。膜は、ライナーが摩耗するにつれて、消費され、継続的に更新されるため、システムは、外部の潤滑剤なしで動作し続けます。ライナーが、潤滑剤のリザーバーであり、最終的に摩耗して、下の金属がむき出しになる、コーティングではありません。
このシステムについて報告されている、摩擦係数は、およそ0.02〜0.10で、ほとんどの解説記事が省略している詳細として、その係数は一定ではありません。NHBB(New Hampshire Ball Bearings、MinebeaMitsumiの航空宇宙用ベアリングの子会社)の技術資料によれば、摩擦は、荷重と温度の増加とともに低下しますが、すべり速度が速いほど、また、相手面が粗いほど、増加します。その方向性は、高速または高振動の用途に、ロッドエンドを仕様化する人にとって重要で、使用条件にかかわらず、単一の固定値ではありません。
純粋なPTFEが、単独で使われない理由
純粋な(バージンの)PTFEは、優れた摩擦特性を持つ一方で、耐摩耗性が低く、「コールドフロー」、つまり、持続的な荷重下で、クリープして変形する傾向があります。そのため、設計されたライナーは、純粋なPTFEシートではなく、複合材です。一般的な手法には、低摩擦の挙動を、ほぼ維持しながら、荷重容量と耐クリープ性を高めるために、ガラス繊維、ブロンズ、カーボン、グラファイト、二硫化モリブデンを混ぜ込むことが含まれます。
ライナーの、実際の構造
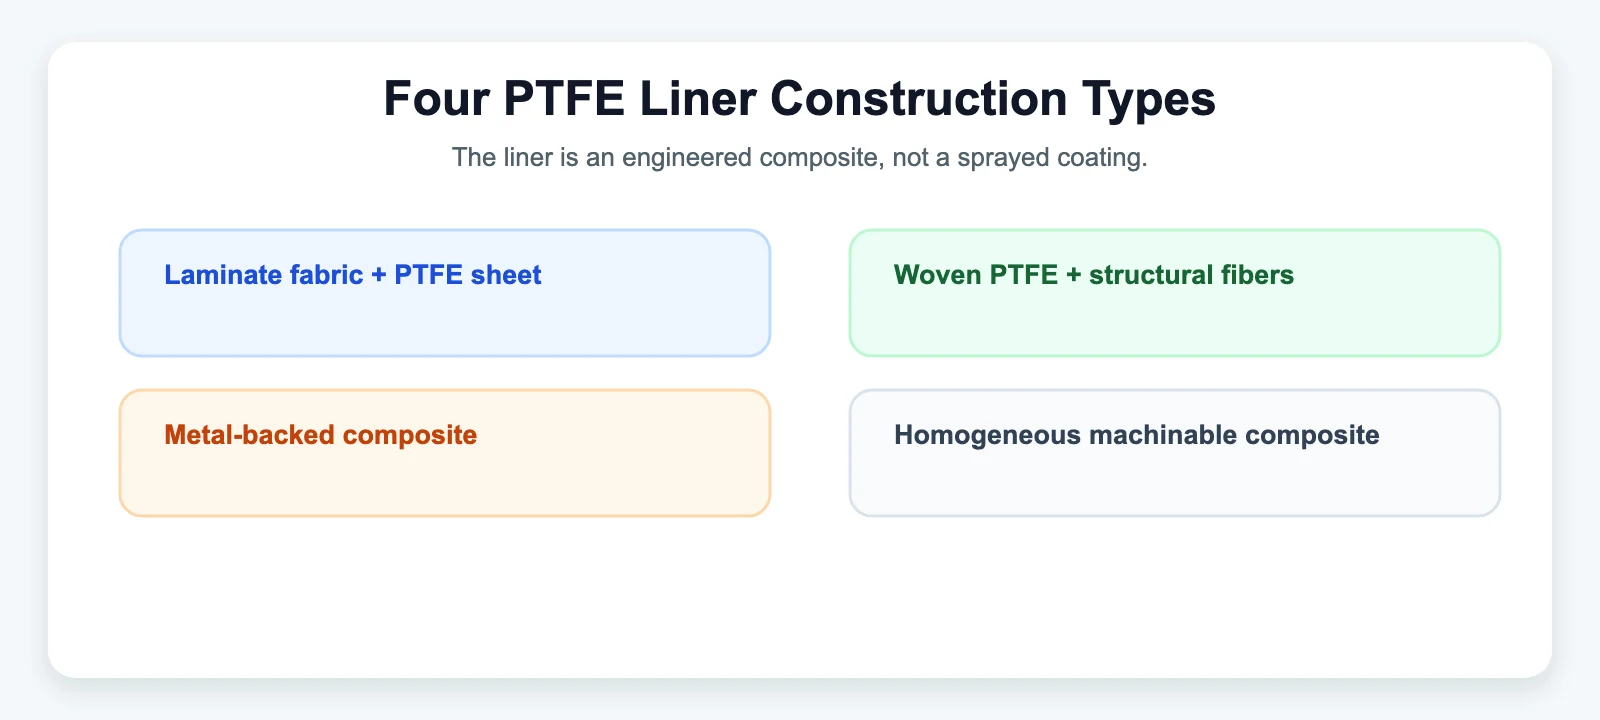
これは、一般消費者向けの解説の大半が、完全に省略している部分です。NHBBの、自己潤滑ライナーシステムに関する技術文書(もともとは、ライナーの信頼性が安全上、極めて重要な、航空宇宙用ハードウェアのために開発されました)は、4つの基本的な構造タイプを説明しています。
| 構造 | 構造 | 一般的な使用例 |
|---|---|---|
| ラミネート | オープンウィーブの裏地の布(例:ナイロン)、そこに圧縮された、多孔質のPTFEベアリングシート、熱硬化性のフェノール樹脂で接着 | 固定翼機/回転翼機の、操縦と作動のベアリング |
| 織物 | 高強度繊維(ナイロン、ポリエステル、グラスファイバー)と織り込まれた、PTFEの糸で、PTFEの大半が、軸受面に位置し、繊維が、構造荷重を担い、接着を固定する | ランディングギア、回転翼のピッチ制御ベアリング |
| 金属裏打ちの複合材 | 鋼の裏打ち+多孔質ブロンズの構造+PTFE/鉛のオーバーレイで、接着、または機械的に保持される | より高温で、より高荷重の用途 |
| 均質な複合材 | 熱硬化性樹脂、PTFE、その他の化合物からなる、単一の機械加工可能なマトリックスで、接着後に、最終的な公差まで、完全に機械加工が可能 | 接着後に、精密な機械加工を必要とする用途 |
4つすべてに共通するのは、PTFE層が、単に圧着またはスプレーされているのではなく、樹脂によって、金属製のレースに接着されていることです。その接着工程が、PTFEライナー付きのロッドエンドを製造する上で、技術的に難しい部分で、PTFEを、ボールに対して滑りやすくしている、その分子構造は、表面エネルギーを非常に低くもするため、固着させるべき、裏地の布を含め、何にでも、本質的に接着しにくくなっています。接着が悪いライナーは、徐々に摩耗するのではなく、荷重下で、レースから剥離し、ライナーの剥離は、徐々にではなく、突然起こる故障モードです。
ジョイントの反対側の、表面の要件
PTFEライナーの寿命は、ライナー自体と同じくらい、それが当たっているボールに依存します。NHBBの社内の技術ガイダンスは、(ラッピング、バフ研磨、ホーニングによって達成される)8 Ra以上の、相手面の仕上げと、約Rc50の最小硬度を推奨しており、それ以下では、相手面自体が、ライナーを、単に磨くのではなく、摩耗し始めます。その硬度の下限は、硬質クロムめっきが実現する硬度(63〜72 HRC)を、はるかに下回っており、硬質クロムめっきのボールとPTFEライナーが、未処理の表面と互換的に使われるのではなく、適合したシステムとして組み合わされる理由の一部です。この具体的な8 Ra / Rc50の数値は、1つの航空宇宙用ベアリングメーカーの社内仕様であり、ロッドエンド業界の普遍的な標準ではなく、メーカーによって、ライナーを、異なる相手面の公差で適格とする場合があることに注意してください。
ライナーの寿命にわたる摩耗の読み方
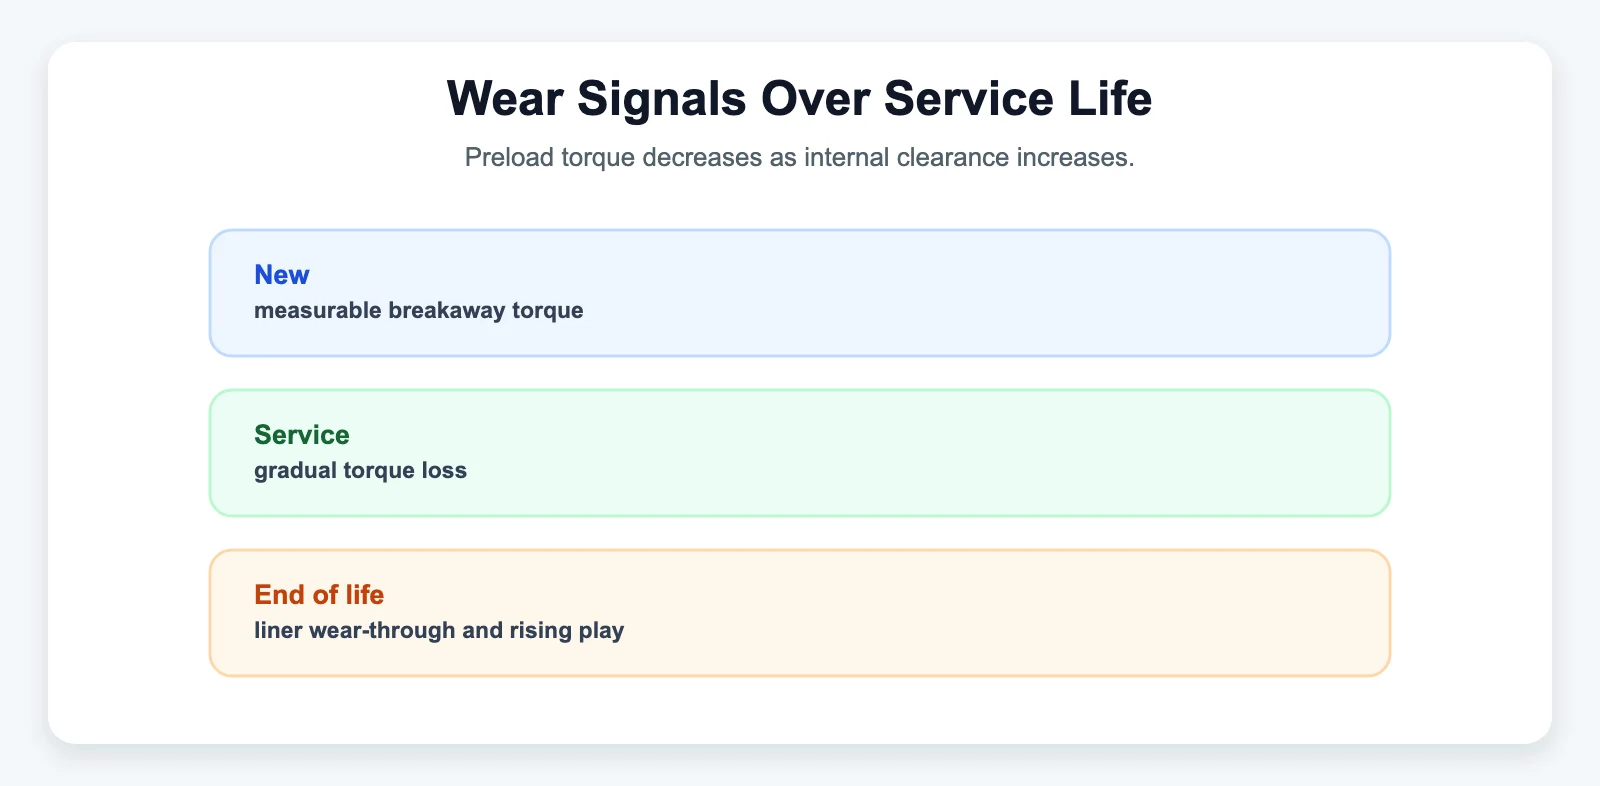
PTFEライナー付きのジョイントは、乾いたメタル・オン・メタルのジョイントとは、異なる形で故障します。NHBBの技術資料によれば、新しいPTFEライナー付きのベアリングは、測定可能な回転のプリロードトルク(ジョイントが、回転に対して、わずかな、規定の抵抗を持つ)で始まり、そのプリロードは、使用とともに着実に低下し、内部のクリアランスは、着実に増大します。ライナーは、圧縮下で、ゆっくりと、微細に、なじんで摩耗していきます。これを測定する、標準化された方法(米軍規格AS81820が、ブレークアウェイトルク試験の手順を説明しています)がありますが、ロッドエンドの群を整備する人にとっての、実用的な教訓は、もっとシンプルで、時間の経過とともに、ラジアル方向またはアキシアル方向の遊びが増えることが、ライナーが、完全に故障する前に、摩耗を知らせる方法だということです。ライナーは、ボールが、むき出しのレースに接触し始めるほど、摩耗した時点で、寿命の終わりと見なされるのが一般的で、その時点で、ジョイントは、潤滑されていない、メタル・オン・メタルの接触に戻り、摩耗が急激に加速します。
関連記事: 硬質クロムめっき:ロッドエンドの寿命を延ばす仕組み · ナイロンレース vs. メタル同士:適切なベアリング接触面の選び方 · 「自己潤滑式」ロッドエンドとは? · ロッドエンドや球面軸受にテフロンライナーが使われるのはなぜ?