熱処理によって球面ベアリングやロッドエンドの引張強さは100%以上変わることがありますが、「どれだけ強くなるか」よりも重要な数字は、その強度が実際にどこで発揮される必要があるかです。ロッドエンドが破損するのは、シャフト材料が中央で単純に引きちぎれることではなく、応力集中部—ねじの谷、fillet(面取り)、横穴—で起こります。この区別は「より良い熱処理」をどう評価すべきかを変えるものであり、焼入れ・焼戻しの一般的な解説が省きがちな部分です。
3段階のプロセス
焼入れ可能な合金鋼のロッドエンドでは、強度のための熱処理は、ほとんど常に、同じ順序をたどります。
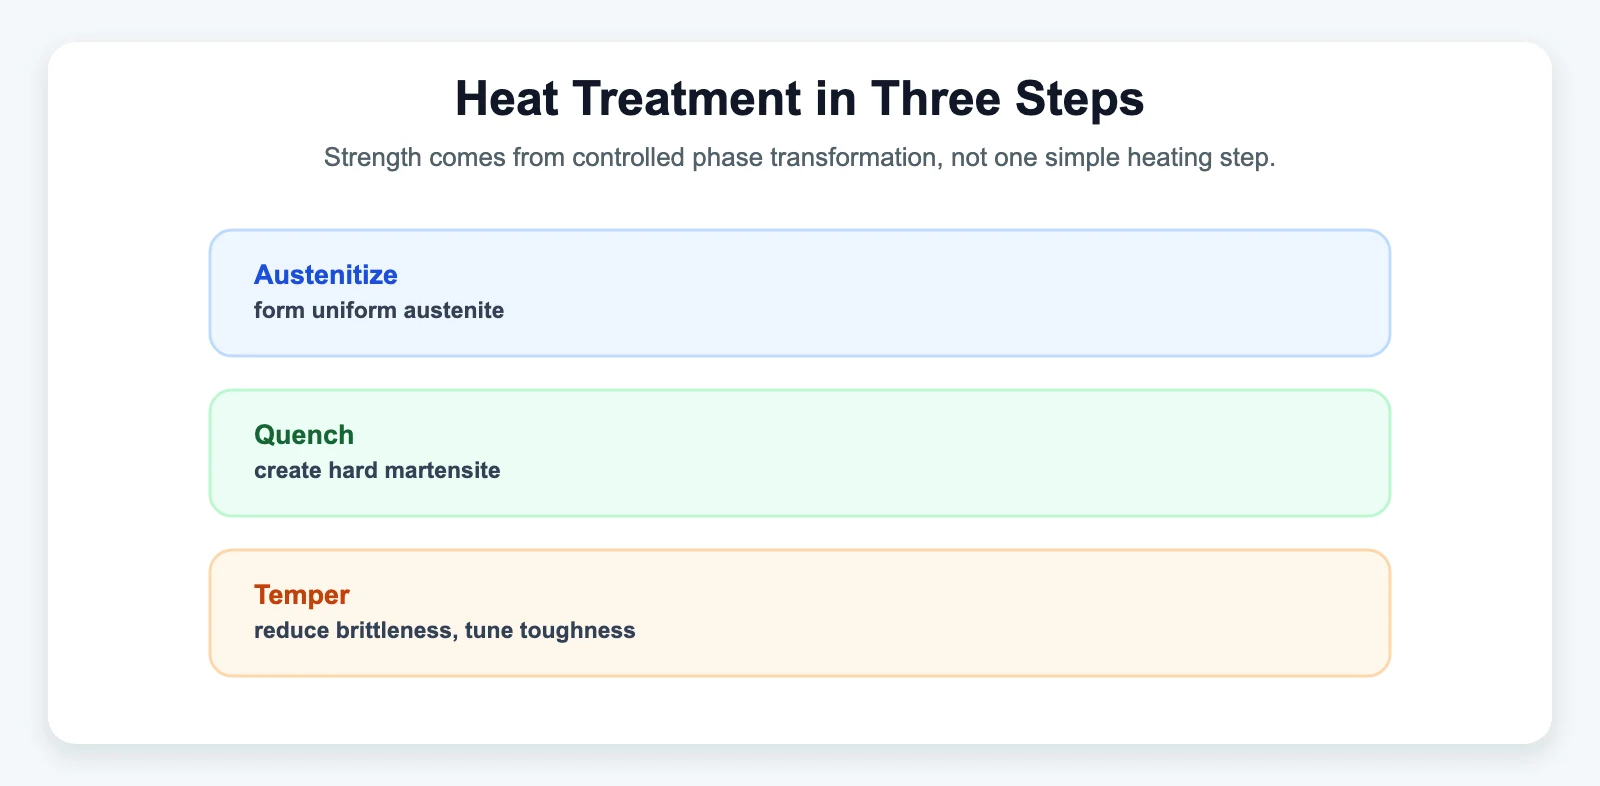
- オーステナイト化。鋼を、臨界変態温度以上に加熱し、炭素と合金元素を、均一なオーステナイト相に、溶け込ませます。
- 焼入れ。(通常、水または油による)急冷で、オーステナイトを、マルテンサイトに変態させます。これは、硬く、高強度ですが、もろく、大きな内部残留応力を持つ組織です。
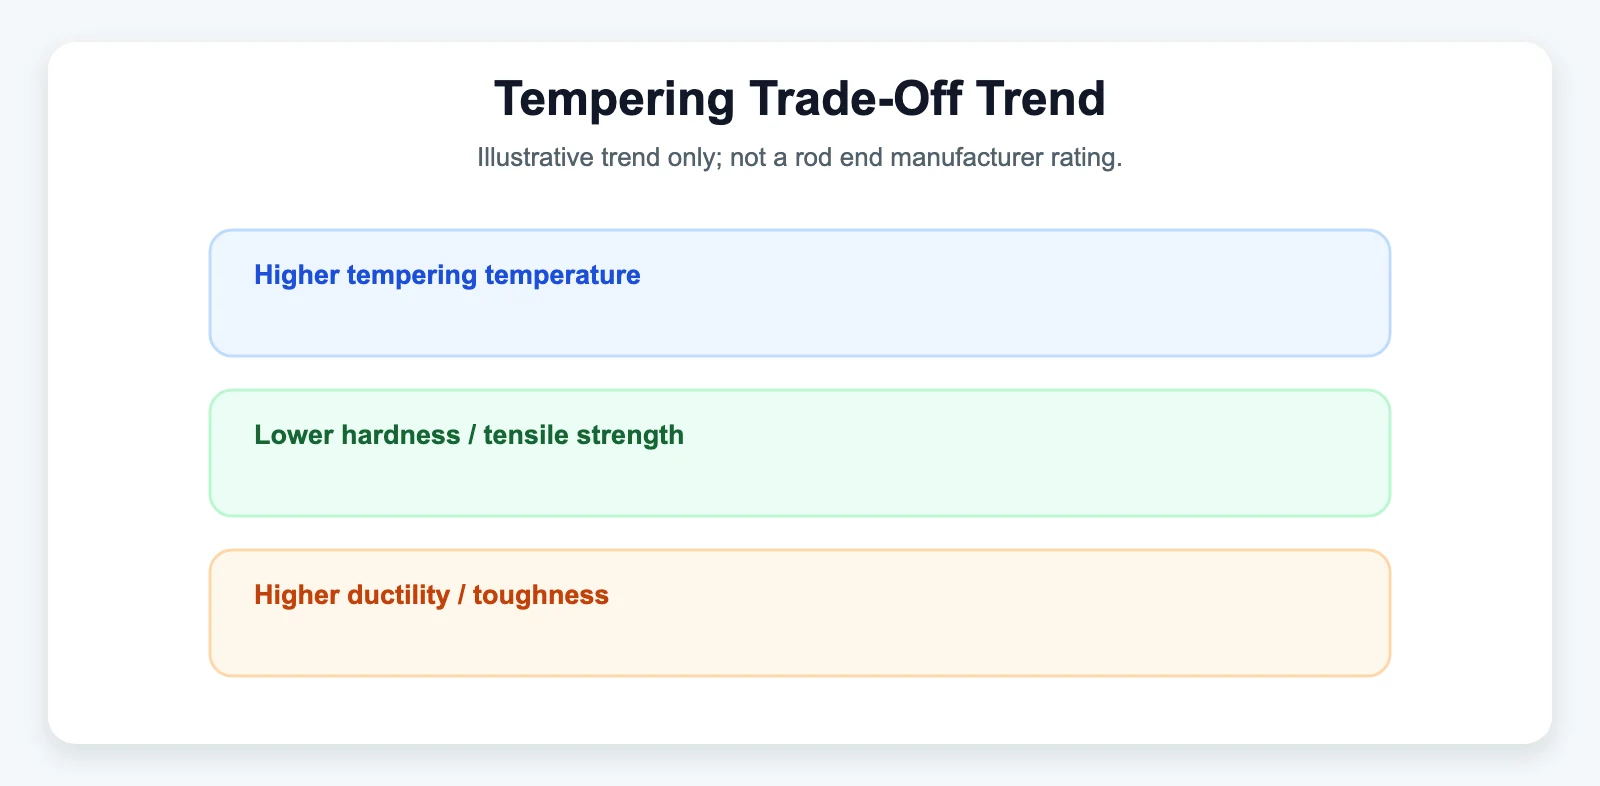
- 焼戻し。焼入れした部品を、臨界温度以下で、再加熱し、もろさと残留応力を緩和します。焼戻し温度が上がるにつれて、引張強度は低下し、延性と靭性は増加します。
熱処理の中心的なトレードオフは、焼戻し温度が高いほど一般に引張強さは下がり、延性と靭性が上がることです。正しいバランスは鋼種と想定される使用条件によります。
トレードオフの具体的な例
大学の実験室での研究(アテネ国立工科大学、Thermal Processing誌に掲載)は、炭素0.53%の鋼のサンプルに、まさにこの手順を適用し、その結果を、直接測定しました。
| 状態 | 硬度(HRC) | 引張強度(概算) |
|---|---|---|
| 焼入れのみ、焼戻しなし | 59 | (研究では、換算されていない) |
| 焼入れ+200°Cでの焼戻し | 51 | 約1,734 N/mm²(約251 ksi) |
| 焼入れ+400°Cでの焼戻し | 44 | 約1,403 N/mm²(約203 ksi) |
| 焼入れ+600°Cでの焼戻し | 38 | 約1,200 N/mm²(約174 ksi) |
この表は、ロッドエンドの仕様ではなく、関係性の例として読んでください。これは、実験室の条件でテストされた、一般的な炭素0.53%の鋼であり、ほとんどのロッドエンドが、実際に作られている、4130クロモリや4340合金鋼ではなく、特定の部品に対する、メーカーが公表した定格でもありません。ただし、この表が明確に示しているのは、曲線の形で、焼戻し温度が上がるにつれて、強度が着実に低下し、その関係は、具体的な数値が異なっても、ロッドエンドが実際に使う合金鋼にも、方向性として当てはまります。
4130や4340の合金鋼では、熱処理と製品状態によって引張強さは大きく変わります。ロッドエンドの設計に汎用的な合金値を使用せず、認証された材料状態と部品固有のデータに基づいて計算してください。(クロモリと炭素鋼ロッドエンドの比較記事で、材料選定をより詳しく扱っています。)
なぜ、全体の数値よりも、破損の位置が重要なのか
材料特性としての、ロッドエンドの引張強度と、組み立てられた部品としての強度は、2つの別の問題です。荷重下で、ロッドエンドが、最も破損しやすい箇所は、次のとおりです。
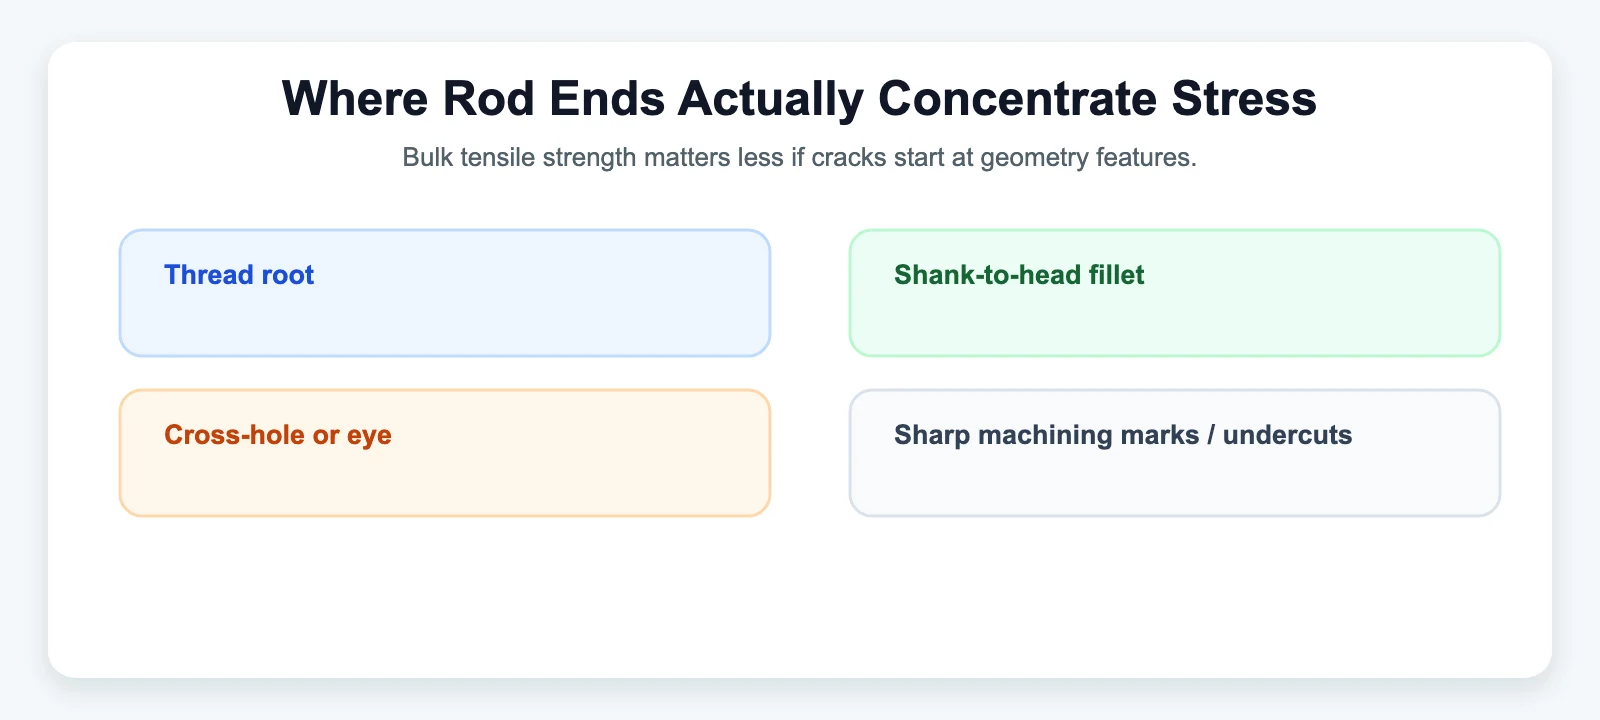
- ねじ形状そのものが、応力集中を生み出す、ねじ底
- シャンクとヘッドの間の、フィレット/移行部
- 設計に含まれている場合は、クロスホールまたはアイ
- 機械加工によって生じた、応力集中部(鋭い内側の角、工具痕、アンダーカット)
全体の引張強度を最大化するために、硬度を可能な限り高くすると、これらの箇所が、より安全になるのではなく、より危険になります。硬度が高いほど、一般に、破壊靭性が低くなるため、ねじ底やフィレットで始まった亀裂は、より速く、より警告の少ない形で進展します。より良い目標は、通常、荷重が実際に集中する場所に合わせた、強度と靭性の妥協点であり、硬度や引張強度を、単独で最大化するだけの仕様ではありません。
熱処理後のリスクとめっきとの関連
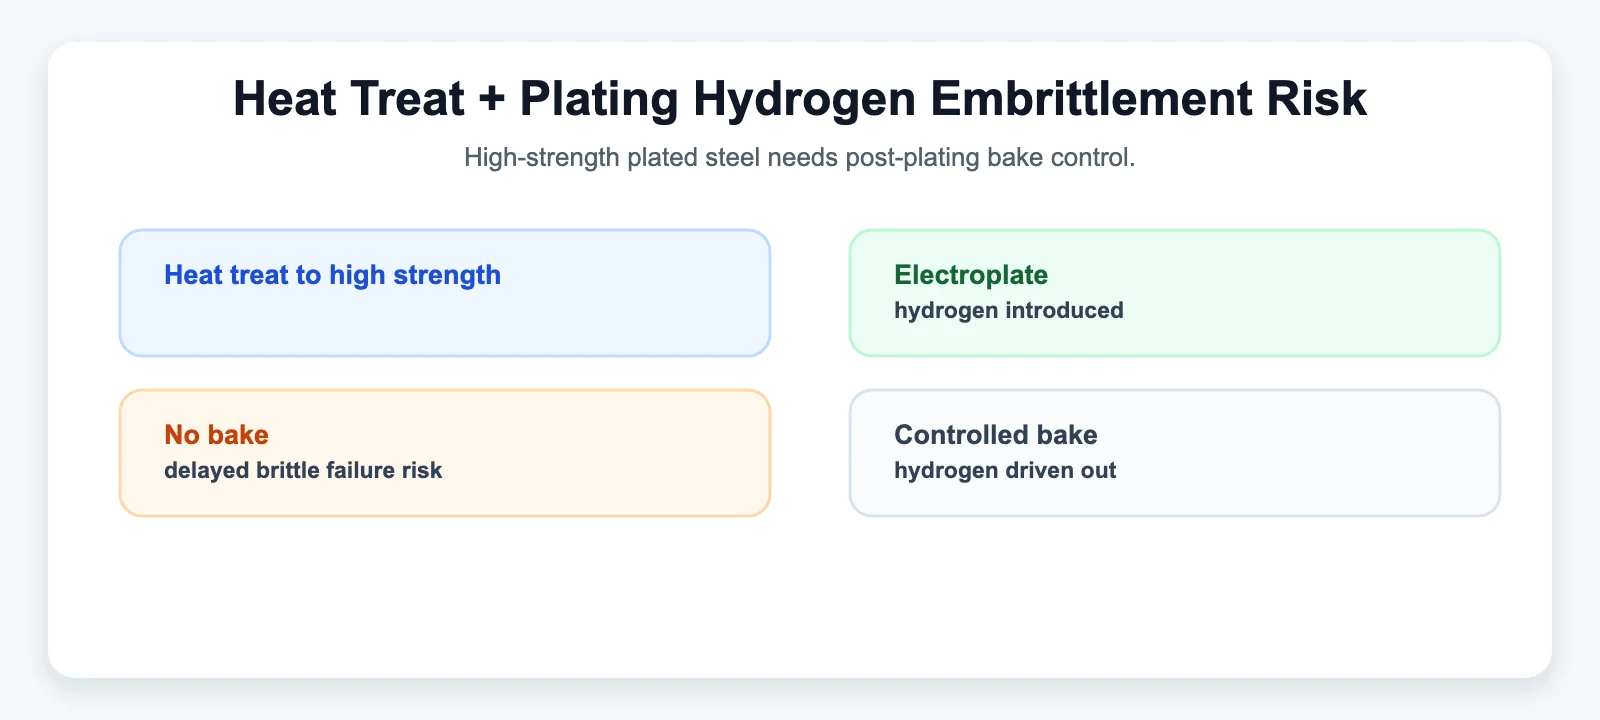
指摘に値する具体的な破損モードがあります。これは硬質クロムめっきの記事で扱った工程に直接つながるものです。水素ぜい化です。高強度鋼の部品(おおよそUTS 160 ksi超)を熱処理後に電気めっきすると—亜鉛めっきやカドミウムめっきが古典的な例で、硬質クロムめっきにもこのリスクがあります—めっきプロセスで発生した原子状の水素が鋼の中へ拡散することがあります。持続的な引張荷重の下で、吸収された水素は、部品をベーキング(めっき後の管理された加熱処理)して水素を追い出さない限り、ほとんど予兆なく突然の遅延脆性破壊を引き起こすことがあります。これは締結部品や高強度鋼の製造における、実際に well-documented なリスクであり、理論上のエッジケースではありません。この強度閾値を超える熱処理+めっきのロッドエンドを指定する人は、サプライヤーの工程にめっき後ベーキングが含まれているかを確認すべきです。
実際には、何を意味するか
熱処理は、「より強く」または「より弱く」にしか動かない、単一のダイヤルではなく、実際の破損リスクが、材料全体に均等にではなく、特定の幾何学的特徴に集中する部品に適用される、強度と靭性のトレードオフです。ロッドエンドに適した熱処理の仕様は、それが、破損するとして、最初にどこで破損すると予想されるかによって決まり、その後に施される、電気めっきの工程には、熱処理だけでは生じなかった、脆性破壊のリスクを、導入しないよう、独自のプロセス管理が必要です。
関連記事:硬質クロムめっき:ロッドエンドの寿命を延ばす仕組み · クロモリ(4130)vs 炭素鋼:どちらがあなたのビルドに合う?