ATV/UTV・オフロード向けアフターマーケットパーツ・アクセサリー卸売
SYZ Machineは、ATV/UTV、オフロード、レーシング、産業用部品を中心とした自社CNC加工工場を運営しています。図面、3Dファイル、または実物サンプルをお送りいただければ、当社のエンジニアが見積もり・検査済みで量産可能な部品に仕上げます — 最初の試作から繰り返しの量産まで、競争力のある工場価格で対応します。
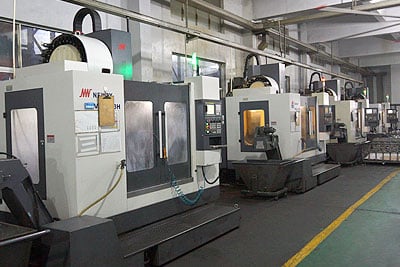
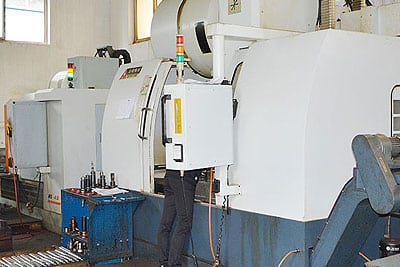
ATV/UTV、オフロード、レーシングカー部品を専門とするCNC加工メーカーとして、SYZ Machineは先進の加工工場と最新鋭の設備を備えています。同じ能力で、自動車、航空宇宙、産業、電力、エネルギー分野のお客様にも対応しています。
CNC加工部品の購入は、単価だけの問題であることはまれです。部品が耐えなければならないことを、サプライヤーが理解しているかどうかが重要です — 岩棚に着地する300 hpのUTV、繰り返し荷重を受ける油圧クレビス、アルマイト処理後も基準を保つ精密ブラケットなど。
当社は1999年から車両部品・産業用部品の加工を行ってきました。寧波工場と江蘇の関連生産拠点には、寧波に機械48台、旋盤12台、研削盤4台、ボール盤3台、ネジ切り機3台、フライス盤2台があり、SGS評価済みの無錫のロッドエンド・ボールジョイント拠点で、サスペンション、ステアリング、ドライブトレイン、ボディ部品を含め月産20万個の能力があります。
当社は自社のサスペンション・ステアリング製品ラインも設計・販売しているため、部品エンジニアの目で図面を読みます — ビビリが出る肉厚、かじるネジ、公差を食う仕上げを、出荷拒否になる前に指摘します。SYZ Machineについてさらに詳しく。
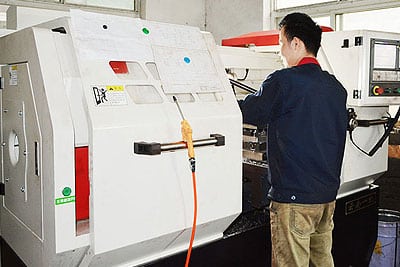
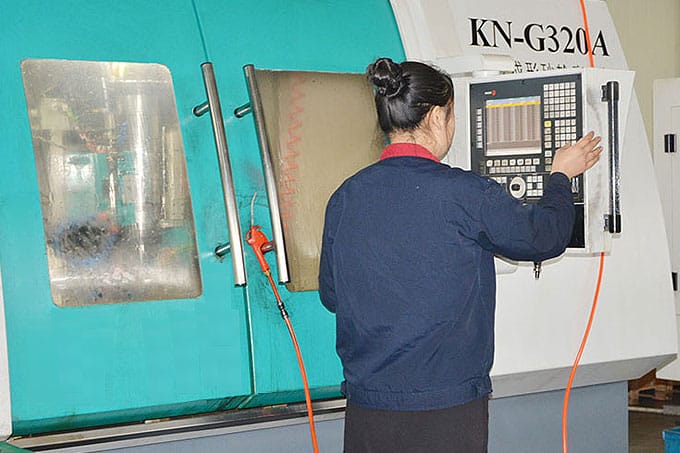
CNC加工 — コンピュータ数値制御加工 — は、コンピュータ制御の機械がワークから材料を除去し、目的の形状や製品をつくる製造プロセスです。機械はCADモデルから生成された事前プログラムの命令に従うため、1個目でも1万個目でも高い精度と正確さで加工が進みます。
この再現性こそ、CNC加工が複雑で精密な部品や構成部品の製造に産業全体で広く使われる理由です。鋳造や鍛造のような金型投資なしに、複雑な形状でも厳しい公差を保て、金属にもプラスチックにも使えます。
少量〜中量、特注形状、最初から寸法が合っていなければならない部品では、CNC加工が図面から、取り付けてテストできる部品までの最短ルートになることが多くあります。
特注部品の多くは、以下のプロセスのいずれか、またはその組み合わせで製造されます。部品を教えていただければ工程を確認します — 二次加工のほうが図面を満たす上で安いかどうかも含めて。
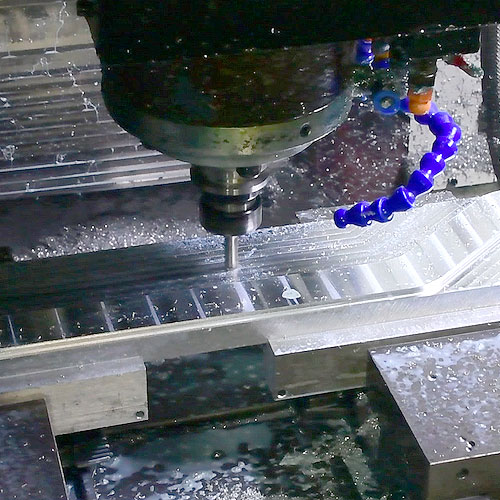
回転する切削工具が、固定されたワークから材料を除去します。最も一般的なCNC加工で、ハウジング、ブラケット、プレート、マニホールドなどあらゆる角物部品に使われます。3軸・4軸・5軸のフライス盤を運用しているため、アンダーカットや多面の形状を少ない段取りで加工でき — 段取りが少ないほど公差の累積も小さくなります。
ワークが回転し、切削工具が材料を除去して、シャフト、ボルト、ネジ、ブッシング、スペーサー、ネジ付きスリーブなどの円筒形部品をつくります。当社の旋盤12台が、ロッドエンドやホイールスペーサー製品ラインの旋削部品の大半を担っています。
回転する切削工具でワークに穴をあけます — 締結部品、電気配線、潤滑通路、嵌合部品のためです。穴の位置、直角度、仕上がりは組み立てに影響するため、小径穴とネジ穴の検査を標準の検査項目に入れています。
砥石で材料を除去し、精密な寸法と表面仕上げに到達します。研削は、焼入れ部品、ベアリング座、シール面で、旋削やフライスの仕上げでは精度や平滑さが足りない場合の答えです。
工具とワークを絶縁液に浸し、放電でワークを目的の形に侵食します。放電加工は焼入れ鋼を切削でき、回転工具では物理的に届かない鋭い内角や溝をつくれます。
レーザービームで材料を切断または刻印します。複雑な意匠、精密な切断、恒久的な部品マーキングに使われます。材料や厚みによっては、ウォータージェット切断、プラズマ切断、ワイヤー放電加工なども手配できます。
切削だけではありません:CNC加工に加え、お客様自身のサプライチェーンを短縮する組み立て・仕上げサービスも提供します。熟練の技術者が加工部品をサブアセンブリや完成品に組み立て — 人件費を削減し物流を簡素化 — し、アルマイト、めっき、粉体塗装などの仕上げを施して、指定どおりの外観と保護性能で届けます。
以下は、さまざまなモデルで提供している人気の加工部品の一部です。いずれも図面またはサンプルから始まり、現在は加工、仕上げ、梱包が繰り返しロットで行われています。各部品の詳細はお問い合わせください。
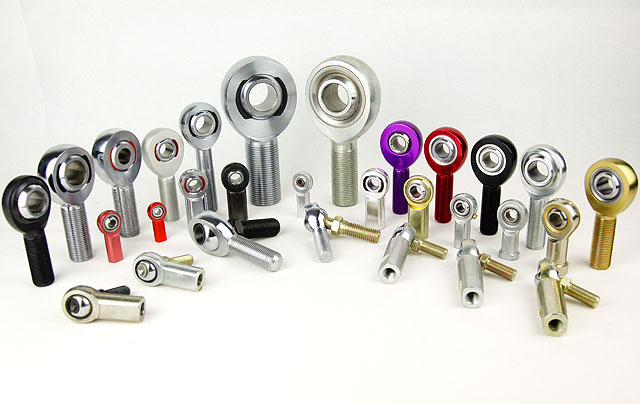
強度と精密な嵌合のためビレットアルミからCNC加工。ハイクリアランス形状がロッドを岩や障害物から遠ざけます。特注寸法、アルマイト仕上げ、レーザー刻印のブランド表示に対応します。
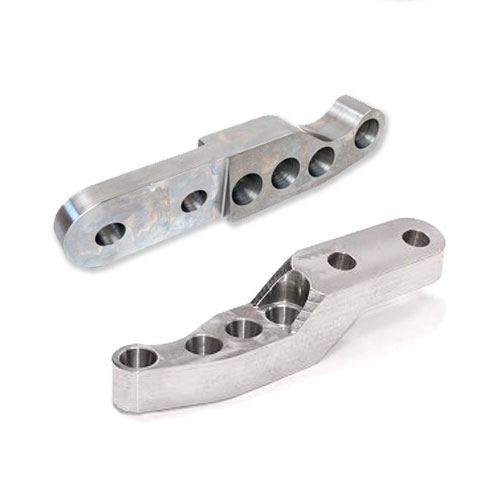
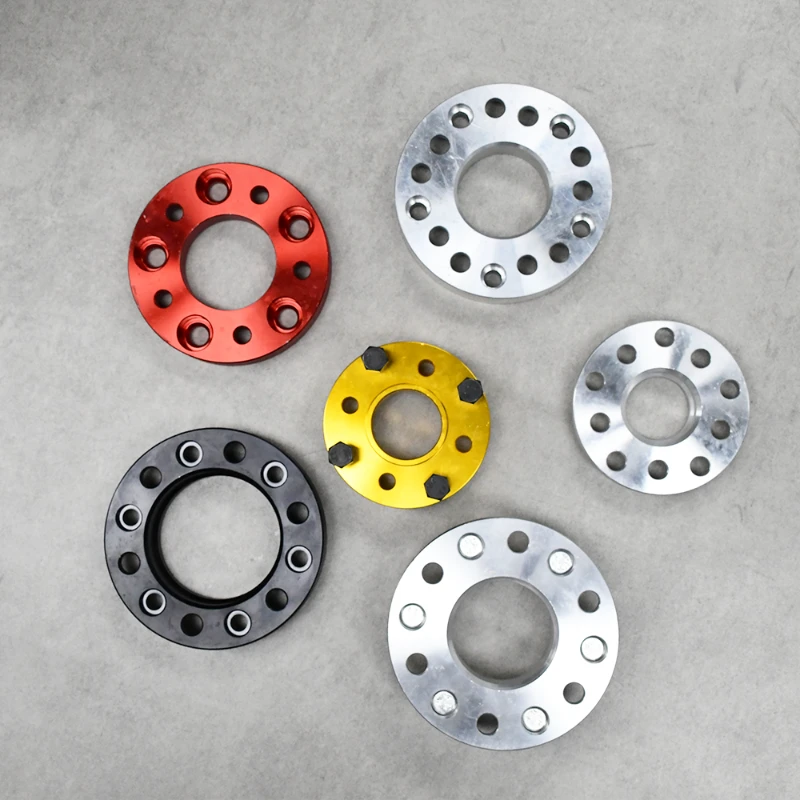
リフトアップした4×4、Jeep、Ford、Chevyの製作でステアリングを補正するため、ソリッドビレットから加工。穴径と穴ピッチの特注、素地・アルマイト・コーティング仕上げ、ロゴ刻印に対応します。
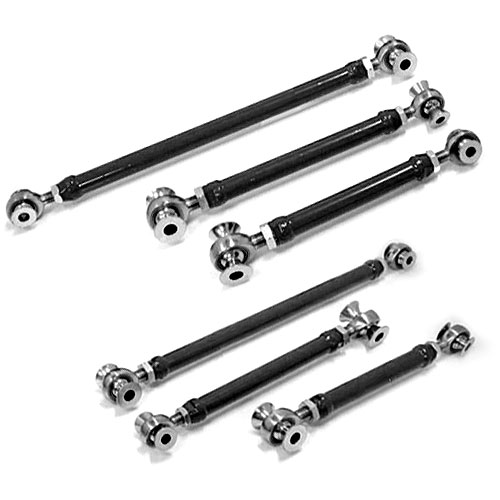
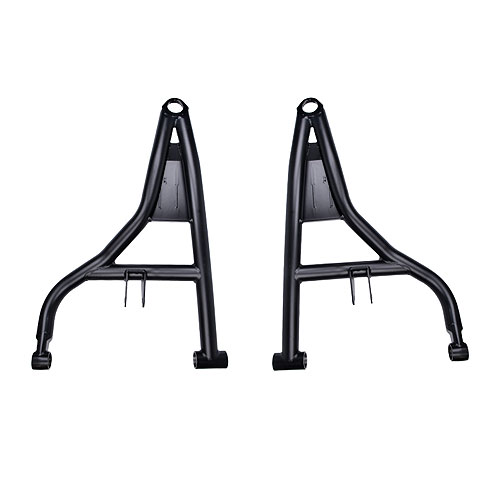
加工+組み立てのプログラム:ロッドエンド付きコントロールアーム、スペーサー、ブラケット、取り付けハードウェアを1つのキットとして供給し、ご要望によりポリウレタンブッシュも付属します。加工、サブアセンブリ、梱包が1回の注文でどう組み合わさるかを示しています。
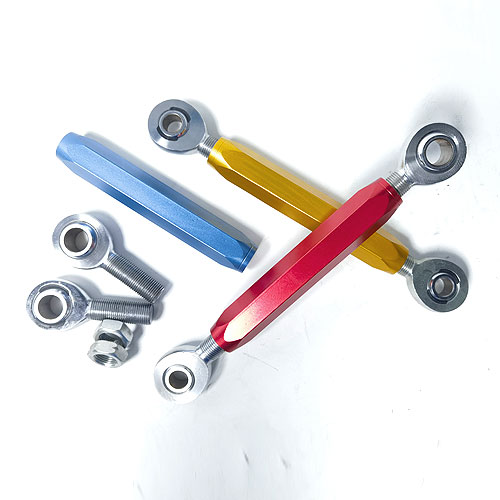
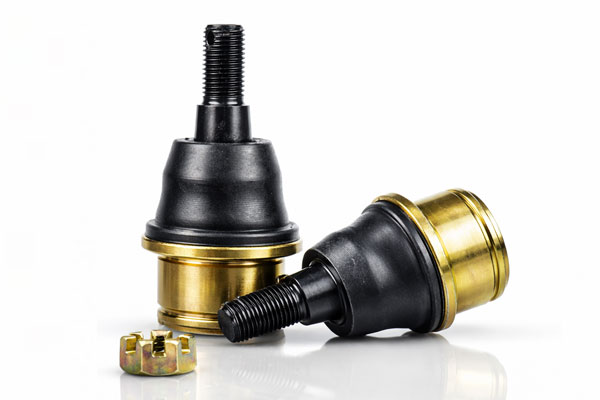
加工した本体に当社の高耐久ロッドエンドを組み合わせ、長さ調整式のリンクにしています。特注の長さ、ロゴ、仕上げはOEM/ODM条件で対応 — 加工+部品プログラムの典型例です。
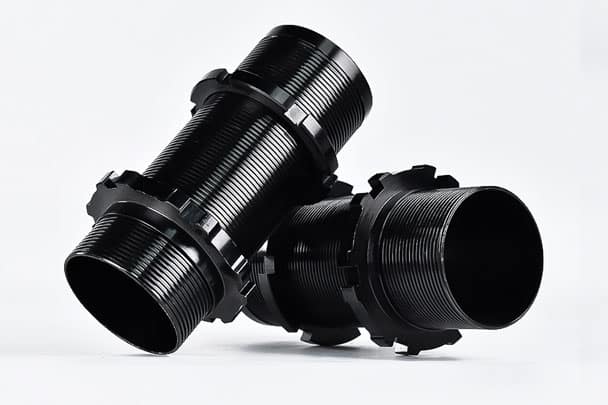
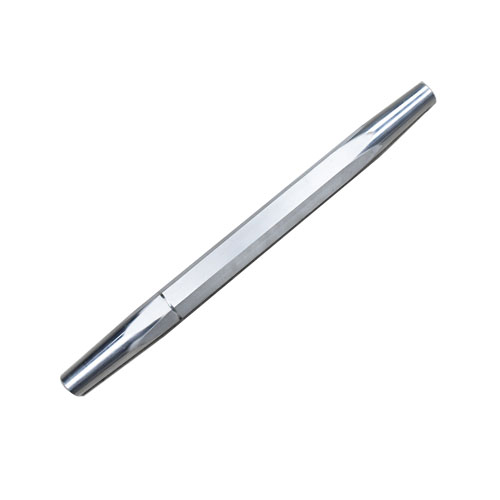
調整目盛り付きの精密加工ネジ付きスリーブとカラー。ストリート、オフロード、モータースポーツの製作で車高調整のために製造しています。対応するコイルオーバー用ハードウェアも合わせて加工できます。
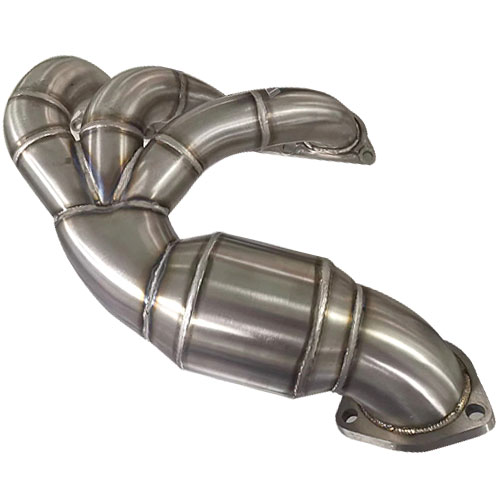
チタンとステンレスの加工フランジと精密製作。研磨、ヘアライン、その他の高級な表面仕上げに対応します。当社の材料の幅が、日常的な6061をはるかに超えている証拠です。
材料の選択は、コスト、強度、耐食寿命、部品の仕上がりを左右します。以下は当社が最も多く加工する材質です。お探しの材質が載っていない場合は、仕様をお送りいただければ、入手性と被削性を確認します。
| 材質 | 一般的な材質 | 特性 |
|---|---|---|
| アルミ合金 | 6061 / 5052 / 2024 / 6063 / 7050 / 7075 | 軽量で加工しやすく、耐食性が良好です。ブラケットやハウジングには6061が標準で、強度重量比が最も重要な場面には7075を使います — 当社の7075ビレットラジアスロッドのように。 |
| 銅 / ブロンズ / 真鍮合金 | 101 / C110 / C932 / 260 / 360 | 熱伝導性・電気伝導性が良好。強度と延性も良く、加工しやすい材料です。ブッシング、電気接点、ベアリングレースに使われます。 |
| ステンレス鋼合金 | 15-5 / 17-4 / 18-8 / 303 / 316 / 316L / 416 / 410 / 420 / 440C | 高い耐食性、高強度・高硬度、良好な耐摩耗性、高温にも耐えます。船舶、食品、医療関連部品の標準的な選択です。 |
| 鋼合金 | 1018 / 1215 / 4130 / 4140 / 4310 / 300M | 高強度・高靭性、良好な被削性と耐疲労性、熱処理で硬度を高められます。4130クロモリは、当社のオフロード用リンケージ部品の主力です。 |
| 亜鉛合金 | 一般的なダイカスト・加工用材質 | 軽量で加工しやすく、寸法安定性が良好です。 |
| チタン合金 | Ti-6Al-4Vおよび同等材 | 高い強度重量比、優れた耐食性と耐高温性。重量と耐食性が重要な要求の厳しい精密ハードウェアによく選ばれます。 |
| 材質 | 特性 |
|---|---|
| HDPE — 高密度ポリエチレン | 耐薬品性、耐衝撃性に優れ、吸湿性が低い。 |
| UHMW — 超高分子量ポリエチレン | 優れた耐摩耗性・耐摩擦性、低い摩擦係数、高い耐衝撃性 — 当社のUHMWサスペンションブッシュと同じ系統です。 |
| PEEK — ポリエーテルエーテルケトン | 優れた耐高温性、耐薬品性、機械的強度。 |
| ABS — アクリロニトリル・ブタジエン・スチレン | 耐衝撃性と靭性が良好で、低コスト。 |
| PP — ポリプロピレン | 耐薬品性に優れ、疲労強度が高く、吸湿性が低い。 |
| PS — ポリスチレン | 透明度、剛性が良好で、低コスト。 |
| PC — ポリカーボネート | 耐衝撃性、靭性、透明度が良好。 |
| PVC — ポリ塩化ビニル | 耐薬品性、難燃性が良好で、低コスト。 |
| POM — ポリオキシメチレン(アセタール) | 寸法安定性が良好で、低摩擦、高剛性。 |
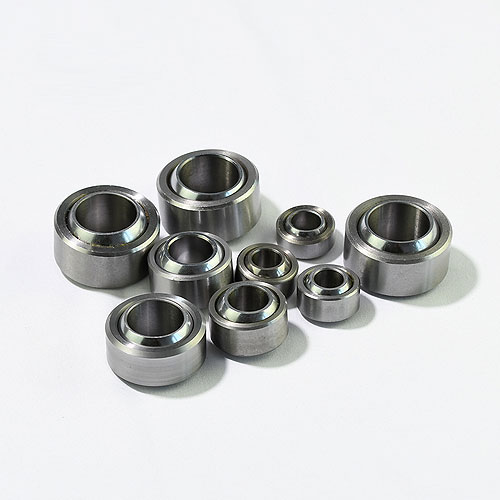
| PTFE — ポリテトラフルオロエチレン | 優れた耐薬品性、低い摩擦係数、耐高温性 — 自己潤滑式の球面軸受のライナー材です。 |
| アクリル — PMMA(ポリメタクリル酸メチル) | 透明度が良好で、表面硬度が高い。 |
| ナイロン — ポリアミド | 耐摩耗性、靭性が良好で、摩擦係数が低い。 |
一般公差と精密公差は、CNC加工部品に適用できる2つの異なる公差レベルです — その差は、技術的な判断であると同時にコストの判断でもあります。
一般公差とは、ほとんどの用途で許容できる寸法のばらつきの範囲で、通常は数値の範囲、または測定寸法に対する割合として表されます。具体的な値は、加工する材料、使用する製造プロセス、用途の要件によって決まります。
当社の標準:金属は±0.127 mm、プラスチックは±0.254 mm — ±0.005 in、±0.010 inに相当し、加工金属部品の見積もりの基準となる多くのISO 2768中級とおおむね同等です。
精密公差はより高い公差レベルで、より精密な加工・測定技術が必要です — より堅い固定、より遅い切削条件、工程内ゲージ測定、そしてフライス後の研削やリーマ加工を伴うことが多くあります。
こうした公差は通常、極めて高い精度、トレーサビリティ、または用途固有の検査が求められる場合に使われます。精密公差が必要な場合は営業チームにご連絡ください。推測ではなく、適切な工程を見積もります。
コストを抑える実践的なヒント:すべての寸法を同じように公差指定すると、最も厳しいものの価格をすべてで払うことになります。嵌合を実際に決める部位 — ベアリング穴、合わせ面、穴パターン — だけを指定し、残りは一般公差のままにしてください。当社は、過剰な公差指定を黙って請求するのではなく、見積もり時に指摘します。
仕上げは見た目を整えるだけの作業ではありません。耐食寿命、摩耗挙動、摩擦、ギラつき、そして被膜が十分厚ければ最終寸法まで変わります。最初の試作品の後ではなく、図面の段階で選んでください。
| # | 表面仕上げ | 役割と用途 |
|---|---|---|
| 1 | ラッピング | 研磨材を使って、金属表面に非常に高い平面度、平行度、表面品質を実現します。光学部品、精密ベアリング、その他、表面仕上げが重要な高精度部品の製造でよく使われます。 |
| 2 | 研磨 | 研磨材で表面から少量の材料を除去し、滑らかで光沢のある仕上がりにします。外観を向上させ、表面のキズや欠点を取り除き、耐食性・耐摩耗性を高めます。 |
| 3 | めっき | 金属表面に別の金属の薄い層を被覆し、耐食性と耐摩耗性を高めます。硬質クロムめっきは、摺動接触のあるシャフトやロッドでよく選ばれます。 |
| 4 | アルマイト | 金属表面に保護酸化皮膜を形成する電気化学プロセスです。耐食性を与え、耐摩耗性を向上させ、豊富なカラーバリエーションを提供します — 当社のビレットアルミ部品の大半の標準仕上げです。アルマイトは下地の質感をそのまま再現するため、ビーズブラストや研磨を先に行うことで均一なマット調に仕上がります。 |
| 5 | 不動態化 | 金属部品の表面から汚染物を除去し、腐食を防ぐ薄い酸化皮膜を形成します。ステンレス鋼やその他の合金で、部品の寿命と耐久性を高めるために一般的に使われます。 |
| 6 | ブラックコーティング | 自動車、航空宇宙、銃器の用途で、見た目の良い黒仕上げや耐食性の向上のために使われます。金属表面のギラつきを抑え、潤滑性を高め、耐久性も向上させます。 |
| 7 | パーカライジング | リン酸塩処理とも呼ばれ、くすんだ灰色または黒の多孔質で耐食性のある被膜をつくります。耐錆性を高め、油の保持に適した表面を提供します。耐久性のある保護被膜が必要な銃器、自動車部品、機械部品でよく使われます。 |
| 8 | 粉体塗装 | キズ、欠け、色あせに強い耐久性の高い仕上げを提供し、さまざまな色と質感から選べます。加工寸法や公差が規格外にならないよう、被膜の厚みを慎重に管理する必要があります。 |
| 9 | ブラッシング | ワイヤーブラシで金属部品の表面に線状の模様をつくり、主に見た目を高めます。ブラシの方向と圧力を調整して、直線、渦巻き、不規則など、目的の質感を実現します。 |
仕上げと粗さ:標準の加工まま表面は一般にRa 1.6–3.2 µm(63–125 µin)前後で、工具痕が見えます。特定のRa値や外観Class A面が必要な場合は図面に明記してください — 工具、送り速度、場合によってはプロセス自体が変わります。
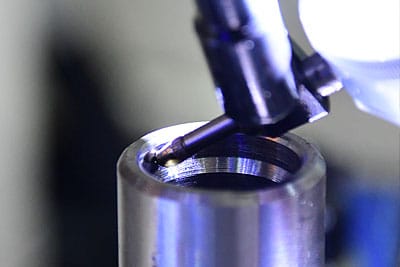
お客様は当社の部品や組立品が確実かつ安定して機能することを頼りにしているため、当社は品質を非常に重視しています。先進の設備と技術で、すべての部品の寸法、公差、その他の重要仕様を測定・検証し、エンジニアと技術者がプロセスの各段階を監視・レビューします。
SYZ MachineはISO 9001認証を取得し、SGSによる現地評価を受けており、自社R&D、試作、ダイナモ試験、引張試験を備えています。初品検査報告書、材料証明書、特定のサンプリング計画が必要な場合は、見積依頼の段階でお知らせください。生産計画に組み込みます。実例として、CNC加工ラジアスロッドの製造・検査の流れをご覧ください。
CNC加工は、高精度の部品や構成部品を必要とするほぼあらゆる業界で使える汎用性の高い技術です。以下は、当社が最も多く見積もる分野です。
公差管理、材料文書、トレーサビリティ要件を見積もり前に確認する必要があるブラケット、ハウジング、精密ハードウェア。
コイルオーバースリーブ、キャンバープレート、ギア、ステアリングナックル、ホイールスペーサー、クランクシャフト。当社最大の加工分野であり、自社製品ラインはここから生まれました。
図面、材料要件、表面品質を慎重に確認する必要がある医療機器関連プロジェクト向けの、ステンレス鋼、チタン、エンジニアリングプラスチック部品。
プリント基板用治具、コネクタ、センサー本体、放熱ハウジング。多くはアルミまたは銅合金です。
ギア、ベアリング、クレビス、油圧部品。加工したピストンロッドとクレビスエンドは、当社にとって繰り返し受注する産業プログラムです。
時計、カメラ、携帯電話の部品。図面の寸法と同じくらい、外観の表面品質が重要です。
防衛関連の産業・車両プログラム向けの加工ハードウェア。図面、材料、仕上げ、硬度、コンプライアンス要件に応じて個別に見積もります。
当社の本拠地:ATV/UTV、オフロード、レースカー、オートバイ、ゴーカート、水上機器の部品。
廃番・生産終了の部品を、実物サンプルからリバースエンジニアリングで再現します — 当社のアフターマーケットプログラムの多くは、まさにこうして始まります。
SYZ Machineは、いつでもサポートします。始めるまでたったの3ステップ!
詳細を添えてご依頼をお送りいただき、アイデアをお聞かせください:2D図面または3Dファイル、材料、数量、公差要件、仕上げ、想定用途。サンプル部品の写真でも構いません — 実物からのリバースエンジニアリングは日常的に行っています。
ご依頼内容に基づいて最適な解決策を検討し、24時間以内に具体的な見積もりをお送りします。エンジニアがまず設計の製造可能性を確認し、独自の情報を共有する前にNDAを締結できます。
試作、初品検査、量産、仕上げ、組み立て、梱包、出荷。販売の前後を問わず、常にサポートします。
CNC加工プロジェクトをお送りいただければ、迅速な技術サポートと見積もりを提供します。
高品質な精密CNC部品とサービスこそが製品です。以下は、それを繰り返し確実にお届けするための取り組みです。
当社は、お客様の仕様を満たす高品質な製品を製造することに誇りを持っています。経験豊富な技能者が最新の設備と技術を使い、3軸・4軸・5軸のフライス盤、旋盤、ルーターで厳しい公差と複雑な形状を保ち、すべての部品が厳格な品質基準を満たすようにしています。
合理化された生産プロセスにより、品質や精度を犠牲にすることなく、製品を迅速かつ効率的にお届けします — SGS評価済みの無錫のロッドエンド・ボールジョイント拠点が、月産20万個の能力を支えています。
最高の品質基準を保ちながら、競争力のある価格を提供するよう努めています。工場直販で、お客様と機械の間に商社のマージンはありません。
当社のエンジニアとデザイナーがお客様と協力し、CNC加工に向けて設計を最適化します。高度なソフトウェアでモデルを解析し、コストとリードタイムを最小化します。設計変更、材料選定、組み立てのガイダンスもサービスに含まれます。
CNC部品をサブアセンブリや完成品に組み立て、人件費を削減し物流を簡素化します。また、アルマイト、めっき、粉体塗装などを施し、指定どおりの外観と保護性能を持たせます。
お客様の独自設計を守ることの重要性を理解しているため、特注案件にはNDAを用意しています — 図面を受け渡す前に締結します。
加工、熱処理、表面処理、組み立て、試験、梱包を、上海、江蘇、寧波の各拠点で社内連携して行います。
20か国以上のお客様、24時間365日の対応、在庫があれば無料サンプル、手間のない世界への出荷。
自社のCNCマシニングセンターと旋盤により、図面やサンプルから競争力のあるコストで部品をカスタマイズし、試作は通常、量産前に4–6週間で完成します。
見積もり中によく出る質問に答える、当社のエンジニアリングチームによる短く実践的なガイドです。
実際の量産部品について、ビレットから検査報告書までを一通り解説します。
材料の選択、加工工程、必要以上にコストがかかる設計がある理由。
ホイールスペーサーの例でアルミ材質の選び方を解説 — 同じ考え方があらゆるビレット部品に当てはまります。
実物サンプルから正しく寸法を取り、リバースエンジニアリングした部品が確実に合うようにします。
どちらを指定すべきか、そして使えない図面を生む換算の落とし穴。
調整式組立品でネジを指定する方法。加工と組み立てで食い違いが出ないようにします。
注文、サンプル、MOQ、納期、支払い、出荷の質問を1か所で回答。
材料比較、サスペンション設計、製造のメモを定期的に公開しています。
ロッドエンド、ボールジョイント、アクスル、鍛造、リンケージ製造を紹介する10本の工場動画。
初めてカスタム加工を発注する前に、バイヤーが最もよく尋ねる質問です。
一般公差は金属部品で±0.127 mm、プラスチック部品で±0.254 mm、およそ±0.005 inと±0.010 inです。重要度の高い案件や規制対象の案件には、より厳しい精密公差も対応可能です — 図面を添えて営業チームにご連絡いただければ、適切な工程、固定、検査方法を推測ではなく見積もります。
公差付きの2D図面と3Dモデル(STEPまたはIGES)が理想的です。寸法入りのスケッチ、サンプルの写真、当社工場に送られた実物サンプルからも見積もれます。最初の見積もりが暫定ではなく正確になるよう、材料、数量、表面仕上げ、重要な形状もご記載ください。
はい。お客様の独自設計を守ることの重要性を理解しているため、特注案件にはNDAを用意しています。最初の連絡時にお申し付けください。図面を受け渡す前に締結します。
金属:アルミ(6061、5052、2024、6063、7050、7075)、銅・ブロンズ・真鍮合金、ステンレス鋼(303、316、316L、17-4、15-5、410、420、440Cなど)、合金鋼(1018、1215、4130、4140、4310、300M)、亜鉛合金、チタン。プラスチック:HDPE、UHMW、PEEK、ABS、PP、PS、PC、PVC、POM、PTFE、アクリル、ナイロン。お探しの材質が載っていない場合は、仕様をお送りください。確認します。
自社のCNCマシニングセンターと旋盤により、図面やサンプルから競争力のあるコストで部品をカスタマイズし、試作は通常、量産前に4–6週間で完成します。実際のリードタイムは、材料の入手性、部品の複雑さ、仕上げ工程、数量によって決まります — 見積もりと合わせて納期を確認します。
フライス加工では、回転する切削工具が固定されたワークから材料を除去します — ブラケット、ハウジング、プレートなどの角物部品に最適です。旋削では、ワークが回転し、切削工具が材料を除去します — シャフト、ボルト、ネジ、スペーサー、スリーブなどの円筒形部品に最適です。多くの部品は両方を使います。まず旋削し、その後フライス加工で平面、穴、形状を加工します。
はい。アルマイト、めっき、粉体塗装、不動態化、研磨、ブラッシング、ブラックコーティング、パーカライジング、ラッピングに対応し、技術者が加工部品をサブアセンブリや完成品に組み立てることもできます。1社のサプライヤーがバラ部品ではなく梱包済みの完成品を出荷するため、人件費が下がり、物流も簡素になります。
はい。実物サンプル、または主要寸法つきの詳細な写真をお送りいただければ、製造図面を作成し、材料と仕上げを確認して部品を見積もります。当社のアフターマーケットプログラムの多くは、このようにして始まります。
自動車・モータースポーツ、航空宇宙、医療、電子機器、産業・電力、民生品、防衛。主力のATV/UTV、オフロード、オートバイ、ゴーカート、水上機器の製品ラインに加えてです。CNC加工は、高精度の部品や構成部品を必要とするほぼあらゆる業界に適しています。
下のフォームをお使いいただくか、図面、材料、数量、仕上げを添えて[email protected]にメールしてください。24時間以内に具体的な見積もりをお返しすることを目標としており、ご発注の前に、コストやリードタイムを下げるために設計上簡素化できる点があればエンジニアが指摘します。
図面またはサンプルの詳細、材料、公差、仕上げ、数量をお知らせください。24時間以内にご返信をお約束します。