ラディアスロッドが、時速60マイルで折れます。ドライバーが無理をしたからではなく、肉厚が、荷重ではなく、見せかけのために仕様化されていたからです。このような故障は、通常、材料のグレード、チューブの製造方法、ベアリングポケットの公差、溶接技術についての判断の中で、はるかに早い段階で始まります。製造プロセスは、背景にある些細な事柄ではなく、部品を定義します。ここでは、ラディアスロッドが、原材料から完成部品まで、どのように作られるか、そして、それらの工程が、実際の用途での性能と耐久性に、何を意味するかを説明します。
すべての始まり:材料の選定
材料の選択が、その後のすべての上限を決めます。市場では、3つの主な選択肢が主流で、クロモリ鋼、DOM鋼、アルミニウム合金です。それぞれに、明確な目的があります。用途に対して、間違ったものを使うことは、サスペンションの構成で、最も一般的で、最も高くつく間違いの1つであり続けています。

クロモリ(SAE 4130/4140)は、高性能と競技用の用途の標準的な選択です。クロム・モリブデンの合金元素が、焼ならし状態で、95,000〜110,000 psiの範囲の引張強度を与え、軟鋼を大幅に上回り、さらに、繰り返される方向性のある荷重の下での、強い疲労耐性も備えています。ロッドが、1回の走行で、何千回もたわみ、戻る、サスペンション部品では、その疲労耐性が、最大の引張強度よりも重要です。

DOM鋼(Drawn-Over-Mandrel)は、しばしば誤解されています。DOMは、材料ではなく、プロセスです。ベースとなる材料は、軟鋼、クロモリ、またはSAE 1020/1026のいずれでもかまいません。DOMが説明するのは、チューブがどのように成形されるかで、溶接された素管が、焼きなまされ、テーパー状のマンドレルの上で引き抜かれ、溶接の継ぎ目が閉じ、金属が冷間加工され、標準のERWよりも、寸法公差の厳しいチューブが得られます。ラディアスロッドの製造では、より一貫した肉厚と、優れた同心度を意味し、どちらも、ベアリングポケットを機械加工する際に重要です。
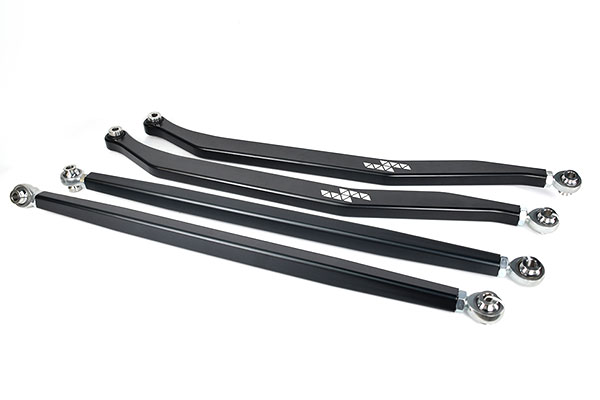
アルミニウム合金(主に6061-T6と7075-T6)は、1つの特定の問題、つまり、ばね下質量を解決します。同じジオメトリの、クロモリの同等品と比べて、アルミニウム製のラディアスロッドの1対で、約1.5 lbs軽量化できます。サスペンションの応答性が、最大荷重容量よりも重要な、高速な砂漠走行やプレランニングでは、その軽量化に、測定可能な効果があります。トレードオフは、強度です。6061-T6は、引張強度が約45,000 psi(降伏強度は約40,000 psi)で頭打ちになり、7075-T6でさえ、引張強度が約83,000 psi(降伏強度は約73,000 psi)で、最大荷重の用途では、クロモリに及びません。降伏強度、つまり、材料が、元に戻らず、永久変形する点は、サスペンション部品にとって、より有用な数値です。アルミニウム製のロッドは、チューブベースではなく、ビレットから機械加工されるため、製造プロセスが、まったく異なります。
材料選定のクイックリファレンス:
- ロッククローリング、頑丈なオフロード:クロモリ4130/4140
- 一般的なトレイル使用、予算重視の構成:DOM鋼(肉厚0.120″以上)
- 高速な砂漠走行、プレランニング、重量に敏感な構成:6061-T6または7075-T6のアルミニウムビレット
- 2インチを超えるリフトアップ:使用ケースに関わらず、クロモリを推奨
チューブの製造方法
鋼製のラディアスロッドでは、チューブは、機械加工工場に届く前に、2つの異なる製造経路を通ります。
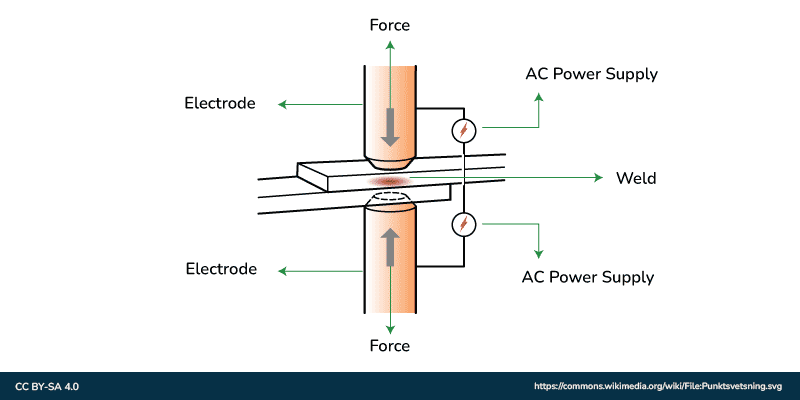
ERW(電気抵抗溶接)は、平らな鋼帯から始まり、それを、管の断面に丸め、高周波の電流を使って、継ぎ目に沿って溶接します。溶加材は、加えられません。電流による、熱と圧力が、エッジを融合させます。ERWは、費用対効果が高く、標準的な用途では、一貫した結果が得られますが、溶接の継ぎ目は、依然として、構造上の変数です。低応力の用途では、それは、問題にならないかもしれません。競技用や高荷重の構成では、問題になります。DOMの製造は、ERWチューブを出発点とします。溶接されたチューブは、軟化させるために焼きなまされ、その後、より厳しい寸法公差に合わせさせる、マンドレルの上で引き抜かれます。この冷間加工によって、溶接の継ぎ目の、空隙が閉じ、加工硬化によって、硬度がわずかに上がり、円周方向に、より均一な肉厚のチューブが得られます。特にラディアスロッドの製造では、DOMチューブは、機械加工者に、特に、その後のベアリングポケットの加工で、より良い出発点を与えます。実用上の違いは、品質管理に表れ、DOMチューブは、標準のERWよりも、厳しい直径公差に保てるため、後工程の機械加工が、一貫した素材寸法に依存する場合に、重要です。
CNC機械加工:公差が重要になる場所
チューブは、その後に何が行われるかで決まります。ラディアスロッドの機械加工工程、主に、ベアリングポケットのボアと、ねじ部が、ロッドエンドが正しく着座し、正しくプリロードされ、荷重下でも、その位置にとどまるかどうかを決めます。ベアリングポケットは、精度が最も重要な場所です。圧入されるアウターレースの場合、ボアの公差は、通常、+0.000/-0.0005インチに保たれます。これは、マイナス側で、1000分の0.5インチで、プラス側の公差は、ありません。わずかでも、ボアが大きいと、荷重下で、アウターレースが、ポケット内で空回りします。その故障モードは、ゆっくりと進行し、最後は、悪い結果になります。ベアリングは、軸がずれて動作し、非対称に摩耗し、最終的に、ランダムに見えて、実際には、機械加工の段階で作り込まれていた形で故障します。ねじ加工も、同じ論理に従います。ロッドエンドを受けるねじの、ピッチと直径が、その端が、ねじり荷重と、圧縮荷重の下で、どう振る舞うかを決めます。一貫性のないねじ加工は、長さ調整式のロッドで疲労亀裂が発生する、まさにその場所である、ねじ底に、応力集中を作り出します。アルミニウム製のビレットロッドでは、機械加工プロセスは、より広範囲に及びます。ロッド本体の全体が、中実の素材から旋削され、より多くの段取り時間と切削パスが必要ですが、溶接という変数を完全になくします。アルミニウムは、鋼よりも速く機械加工できますが、切削工具に構成刃先が付着するのを避けるために、クーラントを慎重に管理する必要があり、構成刃先は、寸法精度に影響しうる、表面仕上げの劣化として現れます。
| 材質 | CNCプロセス | 一般的なボアの公差 | 加工速度 | 主なリスク |
|---|---|---|---|---|
| クロモリのチューブ | ボア+ねじ | +0.000/-0.0005″ | 規格 | 溶接の継ぎ目の不均一 |
| DOMチューブ | ボア+ねじ | +0.000/-0.0005″ | 規格 | 重大なものはなし |
| 6061-T6のビレット | 完全な旋削 | +0.000/-0.0005″ | より速い | 工具の構成刃先 |
| 7075-T6のビレット | 完全な旋削 | +0.000/-0.0005″ | より速い | より高い工具コスト |
溶接と組み立て
チューブベースのロッドでは、溶接が、機械加工された端部を、チューブ本体に結びつける工程です。TIGとMIGの選択は、この規模では、現実的な結果をもたらします。

TIG溶接(ガスタングステンアーク溶接)は、別に供給される、溶加ワイヤとともに、消耗しないタングステン電極を使い、溶接者に、入熱の精密な制御を与えます。サスペンションリンクのような、安全上、重要な部品では、TIGは、モータースポーツと高性能な生産で、好まれる方法です。より遅いプロセスにより、熱影響部、つまり、熱サイクルによって、母材の特性が変化する、溶接の周囲の領域を、より適切に管理できます。特にクロモリでは、熱影響部が大きすぎると、まさに、不適切な場所で、材料の靭性が低下することがあります。
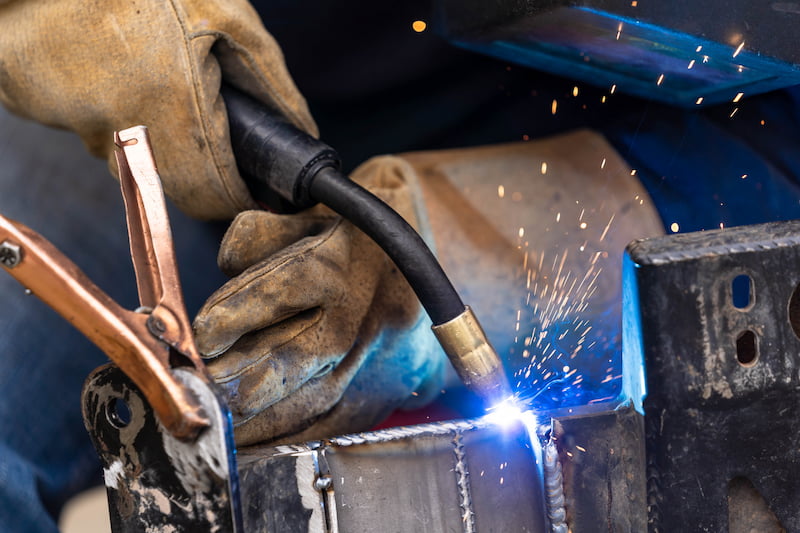
MIG溶接(ガスメタルアーク溶接)は、消耗するワイヤ電極を、連続的に供給するため、より速く、より大量生産に適しています。肉厚の、チューブでは、MIGは、良好な溶け込みを実現しますが、TIGと比べて、入熱が高く、制御が精密でないため、薄肉のクロモリの用途には、あまり適しません。
ベアリング端部の取り付けは、溶接の後に行われます。球面ロッドエンド、つまり、サスペンションが可動できるようにする、ハイムジョイントは、機械加工されたポケットに、規定のしまりばめで、圧入されます。標準的なベアリングのボアは、用途の荷重要件に応じて、直径5/8″、3/4″、または7/8″です。ロッドではなく、取り付け部に溶接された、「トップハット」スタイルのスペーサーブッシュは、ベアリングの支持面積を増やし、取り付け点を、大幅に強化します。そのような詳細が、よく設計された組立品と、汎用部品を分けます。長さ調整式のロッドでは、左右ねじのシステムが、製造の精度が積み重なる場所です。ロッド本体は、一方の端で右ねじ、もう一方で左ねじを受け入れます。チューブ本体を回すと、アセンブリが長くなったり、短くなったりします。ねじが、不均一に切られていると、調整の刻みが、信頼できなくなり、キャスター補正のような、ジオメトリが重要な用途では、本来の目的が果たせません。
品質管理と試験
完成したラディアスロッドは、市場に出る前に、いくつかの検証ステップを経ます。具体的な内容は、メーカーによって異なりますが、関連する規格が、有用な参照枠組みを提供します。ISO 6892-1またはASTM E8に基づく引張試験は、母材が、規定の強度を満たしていることを検証します。これが重要なのは、材料証明があっても、工場に納入された特定のバッチが、データシートの数値に達したことが、自動的に保証されるわけではないからです。機械試験が、そのギャップを埋めます。ブリネルまたはロックウェル法を使った硬度試験は、機械加工後に、熱処理を受ける部品の、熱処理の結果を確認します。TIG溶接されたクロモリでは、熱影響部の周囲での、スポット硬度試験によって、意図しない軟化を検出できます。高荷重の4130アセンブリは、溶接後熱処理(PWHT)、通常は、1,100〜1,200°Fでの応力除去、または、完全な焼ならしを指定することも、よくあります。これは、HAZでの靭性を回復し、疲労の発生起点になりかねない、残留応力を減らすためです。材料に応じた、浸透探傷検査、磁粉探傷検査、超音波検査の非破壊検査(NDT)の方法は、部品を破壊せずに、表面と表面下の欠陥を検出します。生産環境では、通常、溶接部と、機械加工部とチューブ本体の移行部に、適用されます。ボア公差とねじのかみ合いの寸法検査は、部品が出荷される前の、最後のステップであることが多いです。+0.000/-0.0005″のボア仕様は、維持するのに、一貫したプロセス管理が必要な公差であることを考えると、完成部品の抜き取り検査は、ずれが、顧客に届く前に、捉えます。ISO 6892-1とASTM E8のプロトコルに従い、ZwickRoellの試験システムのような機器で、一般的に実施される、引張と硬度の試験手順は、業界全体で、確立されています。本当の問題は、特定のメーカーが、それを一貫して適用しているか、それとも、任意の間接費として扱っているかです。
品質管理について、ラディアスロッドのサプライヤーに尋ねるべきこと:
- 母材を、特定のグレード(4130、4140、6061-T6)に、認証していますか?
- ベアリングポケットのボア公差は、どのくらいですか?
- TIG溶接ですか、MIG溶接ですか?その理由は?
- 安全上、重要な溶接部に、溶接後のNDTを、実施していますか?
- バッチに欠陥があった場合の、トレーサビリティのプロセスは、どうなっていますか?
購入するときに、これが意味すること
製造プロセスは、製品写真では見えませんが、見るべき場所を知っていれば、手がかりを残します。重量は、1つのシグナルですが、ほとんどのバイヤーが想定する方向とは、異なります。その直径の記載された仕様よりも軽いアルミニウム製のロッドは、広告よりも薄肉であるか、密度の低い材料から、機械加工されています。同じジオメトリの、DOMの同等品よりも、軽いクロモリのロッドは、おそらく、より薄肉で、それは、用途に適切かもしれませんし、そうでないかもしれません。ベアリングポケットのはめあいも、もう1つの手がかりです。正しいしまりばめなしに、手で押し込めるロッドエンドや、取り付け時に目に見える遊びがあるものは、ボアが公差外であることを反映しており、これは、見た目の問題ではありません。チューブベースのロッドでは、溶接ビードの一貫性が重要です。TIG溶接には、積み重ねたコインのような、特徴的な外観があり、MIG溶接は、より滑らかで均一に見えますが、入熱が高くなります。どちらが、自動的に優れているわけではありませんが、プロファイルが一貫しない溶接や、ポロシティ(小さな表面の孔)がある溶接は、方法にかかわらず、疑問を持つ価値があります。調整式のロッドの調整感は、調整範囲全体で、一貫した抵抗があり、ねじのかみ合い点で、引っかかりがなく、意図的に感じられるべきです。引っかかりは、ねじ形状の不均一さや、アセンブリのミスアライメントを示唆します。SYZ Machineは、複数のボアサイズで、クロモリとアルミニウムの両方のバリエーションの、ラディアスロッドを製造しており、圧入式のベアリングの取り付けにとって重要な公差に保たれた、CNC機械加工のベアリングポケットを備えています。製造プロセスは、データシートに載らない仕様であり、そのため、注文する前に理解する価値があります。