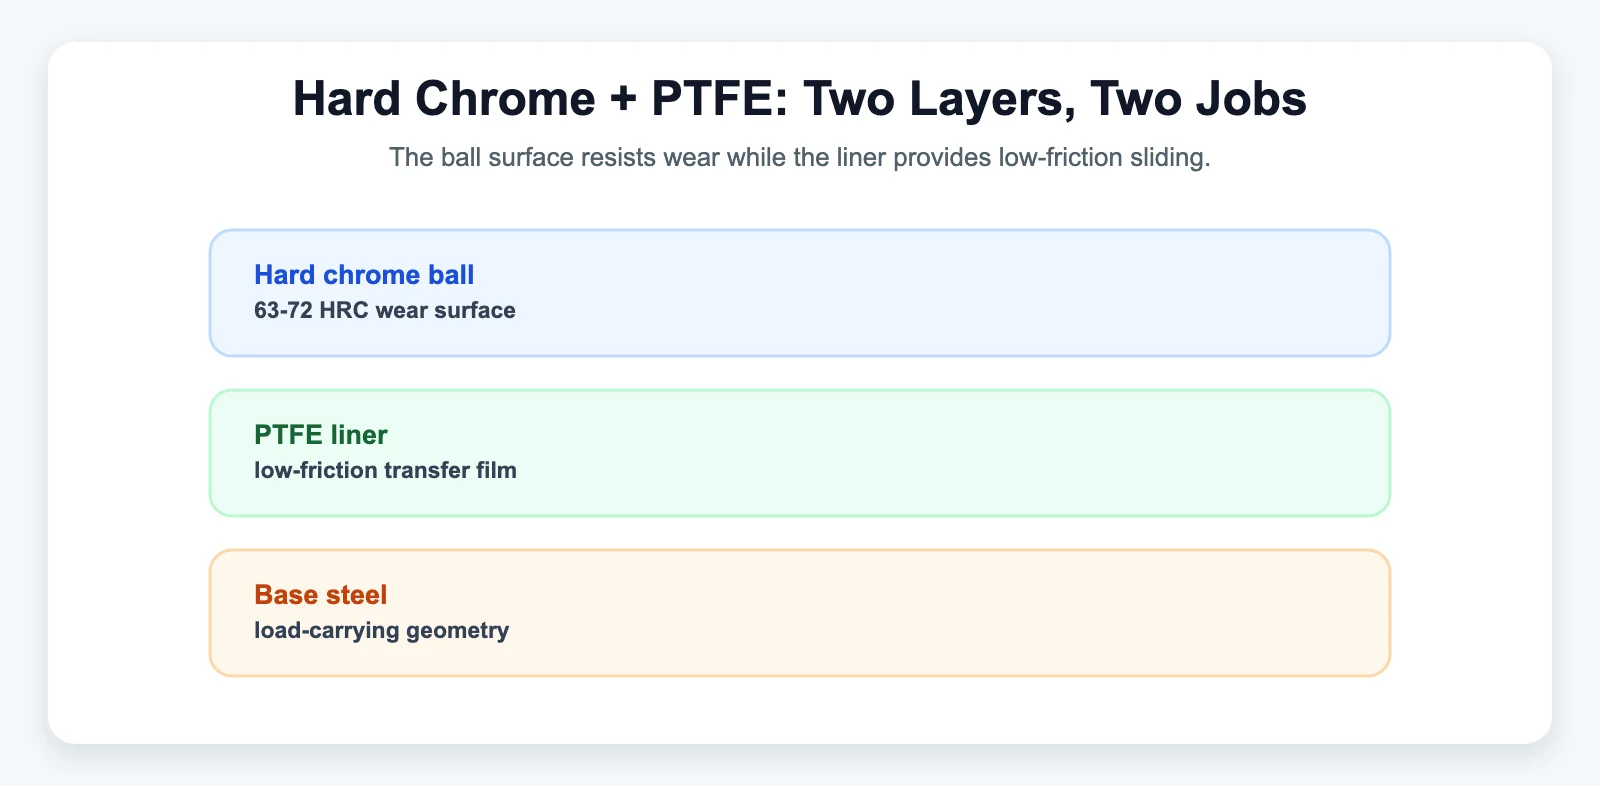
ロッドエンドのボールがむき出しの鋼であることは、ほとんどありません。自己潤滑型(PTFEライナー付き)の球面ベアリング・ロッドエンドのほぼすべて、そしてメタル対メタル設計の大半では、ボールには硬質クロムが施されています。電気めっきによるクロム層で、硬度は約850〜1,050HV(63〜70HRC)、厚さは用途に応じて0.25〜1,000ミクロンの範囲で制御されます。この層は3つの役割を同時に果たします。摩耗への抵抗、相手レース面との摩擦低減、母材鋼の腐食保護です。同じ荷重条件下で、硬質クロムめっき済みのボールが無めっき品を大きく上回る寿命を持つ理由がここにあります。
硬質クロムとは、実際には何か
硬質クロム(自動車の装飾用トリムのクロムと区別して、「工業用」または「エンジニアリング用」クロムとも呼ばれます)は、クロム酸浴から、電解によって析出されます。ニッケル下地の上の、薄い装飾用の層である、装飾クロムとは異なり、硬質クロムは、純粋に機械的性能のために、より厚い機能的な層として形成され、ロッドエンドのボールが機械加工される、合金鋼を含む、ほとんどの金属素地に、直接施すことができます。
重要な数値
工業用硬質クロムめっきの資料では、硬度、耐摩耗性、耐食性、耐熱性がよく論じられます。実際の性能は、めっき厚、表面処理、母材、負荷、潤滑に依存するため、必要な特性はめっき業者に確認してください。
| 特性 | 未処理の炭素鋼 | 硬質クロムめっき |
|---|---|---|
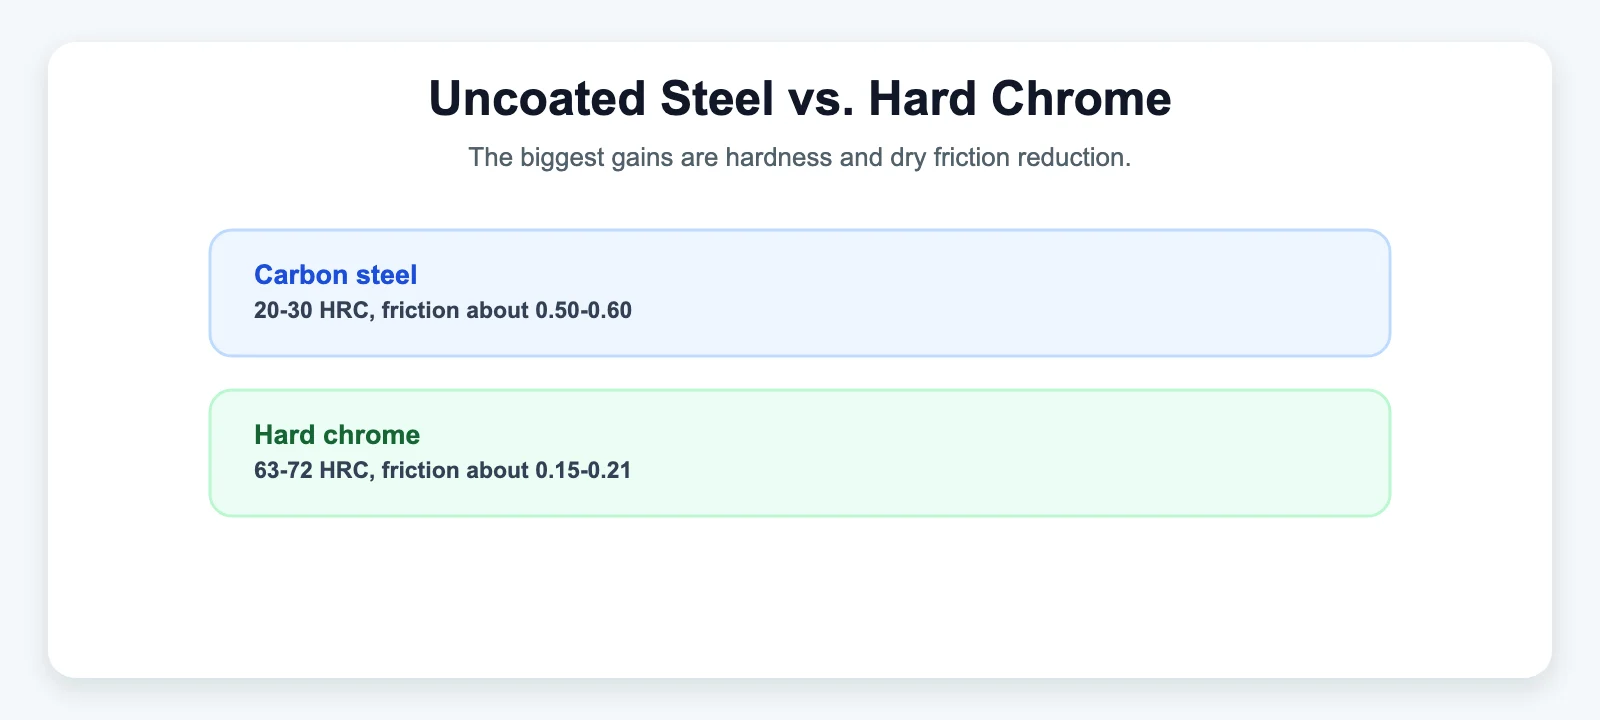
| 表面硬度 | 20–30 HRC | 63–72 HRC (850–1050 HV) |
| 摩擦係数(乾燥、対鋼) | ~0.50–0.60 | ~0.15–0.21 |
| 摩擦係数(潤滑時) | — | ~0.16 |
| 一般的な皮膜の厚さ | — | 0.25〜1,000ミクロン |
| 使用温度 | — | -400°F〜+1,300°F(1つの情報源による。約1,300°Fを超えると、クロムは、一酸化炭素、硫黄蒸気、リンと反応する) |
その硬度の数値が、見出しとなる数値で、硬質クロムの表面は、その下の硬化した合金鋼の、およそ2〜3倍硬く、それによって、ジョイントに入り込む砂粒による、引っかき傷、えぐれ、研磨性の侵食に耐えることができます。
低摩擦が、硬度と同じくらい重要な理由
硬質クロムの表面の、鋼に対する摩擦係数は、乾燥時で、およそ0.15〜0.21で、未処理の鋼同士の接触の、半分未満です。摩擦が低いほど、ボールとレースの界面での、発熱が少なくなり、これは、特にロッドエンドにとって、2つの意味で重要です。
- PTFEライナーに届く摩擦熱が減る。PTFEライナー付きロッドエンドはもともとグリスではなく薄い転写フィルム上で動作します(PTFEライナーの自己潤滑の仕組みの関連記事を参照)。より滑らかで硬い相手面は、ライナーが寿命期間中に吸収しなければならない熱と研磨摩耗を減らします。
- メタル・オン・メタルの設計での、摩耗の遅延。ボールが、グリースを塗ったレースに、直接当たる場所では、硬質クロムの表面は、かじり(すべり接触の下で、2つの金属面が、材料を行き来させる傾向)に耐え、これは、潤滑が、一時的に切れたときに、よくある故障モードです。
「寿命を延ばす」が、実際に意味すること(注意点付き)
めっき業界では、未処理の部品と比べて、2倍〜10倍の摩耗寿命の向上が、一般的に引用されており、その範囲の上限は、よく管理された用途に限られます。この数値は、独立した情報源で、一貫して見られますが、保証ではなく、範囲です。実際の倍率は、荷重、潤滑状態、汚染、めっきの厚さ、めっき前の表面処理によって決まります。清潔で、よく潤滑された用途の硬質クロムのボールでは、その範囲の下限に近い摩耗寿命になる可能性があり、研磨性の砂粒と、不十分な潤滑にさらされるボールは、めっきがどれだけ優れていても、10倍にはなりません。「最大10倍」は、業界の文献で観察された上限として扱い、システムの残りを管理せずに、サプライヤーに約束させられる仕様としては扱わないでください。
硬質クロムに、実際の限界がある点
硬質クロムは、大気中の酸化と、ほとんどの酸性およびアルカリ性の環境に、よく耐える、受動的で、自己保護的な、酸化皮膜を形成します。文書化された唯一の弱点は、ハロゲン化物、特に塩化物への曝露です。融雪塩、海洋の飛沫、一部の工業用の化学環境が、このカテゴリーに入ります。これは、ロッドエンドに硬質クロムめっきを避ける理由ではなく(まさにこの理由で、業界全体で、依然として標準の仕上げです)、「耐食性」には限界があることを知っておく価値があり、塩分の多い環境にあるロッドエンドは、めっきの代わりではなく、その上に、ブーツやシールを加えることで、恩恵を受けます。
硬質クロムめっき皮膜には、潤滑剤を保持しやすい微細な割れ構造を持つものがありますが、割れの密度はめっきプロセスに依存します。設計仕様として一般的な割れ数を使わず、めっき業者からプロセス固有のデータを取得してください。
経済性:再めっきできる、犠牲層
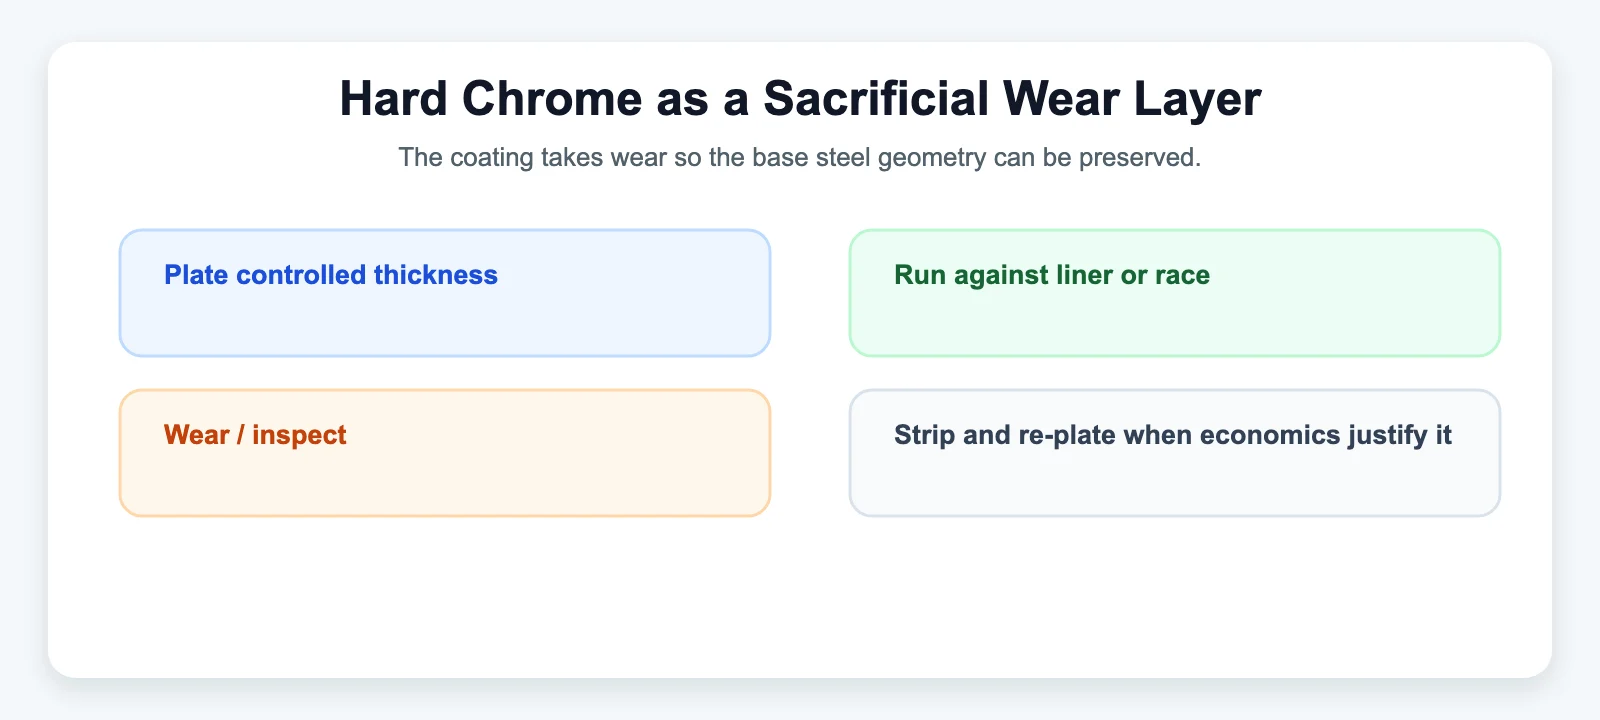
硬質クロムは、母材の鋼を傷つけずに、化学的に剥離できるため、摩耗しためっき部品を、廃棄する必要はなく、剥離し、検査し、必要なら研削し、元の公差まで、再めっきできます。ロッドエンドのボールでは、個々の部品レベルでは、あまり重要ではなく(ほとんどのロッドエンドは、現場で再めっきされるのではなく、ユニットとして交換されます)、ベアリングと油圧ロッドの業界全体で、硬質クロムが、標準の仕上げであり続ける理由を説明しています。皮膜は、摩耗層となるように設計されており、損傷を引き受けることで、その下にある荷重を支える形状が、損傷を受けずに済みます。
関連記事:PTFE(テフロン)ライナー:自己潤滑の仕組み · 熱処理がロッドエンドの引張強さに与える影響 · 「自己潤滑型」ロッドエンドとは?