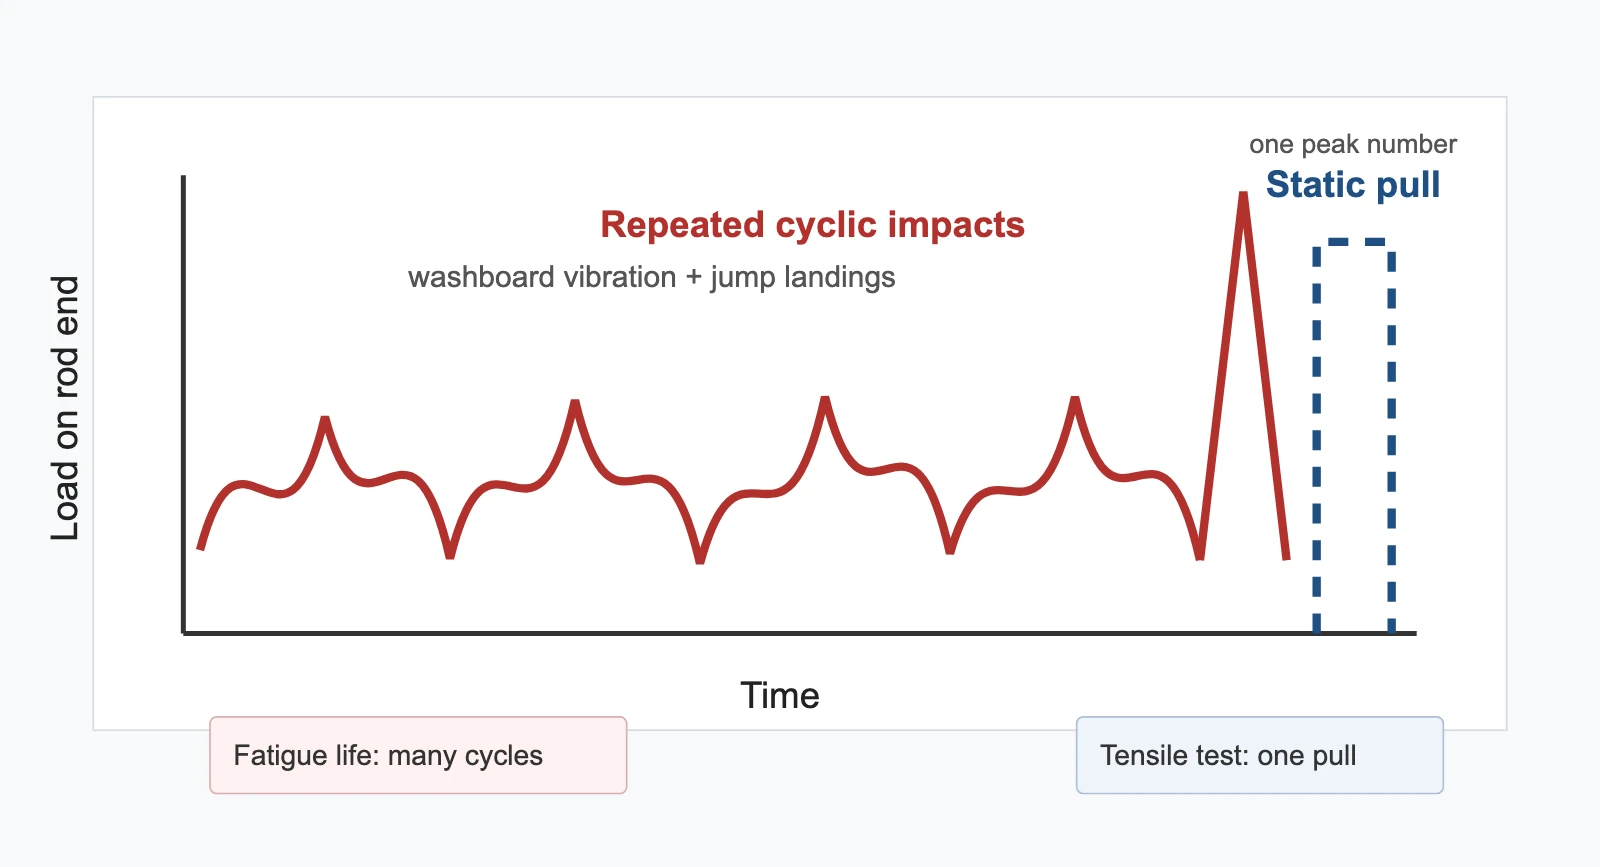
オフロードレースのサスペンションは、1回の大きな衝撃では壊れず、数千回の小さな衝撃で壊れます。ウォッシュボード状の道や、一連のジャンプの着地は、球面ベアリングやロッドエンドに、静的な強度の数値では捉えられない、繰り返しの荷重サイクルを与えます。4130クロモリが、レース用のサスペンションで、その地位を得ているのは、単に強いからではなく、その特定の種類の、繰り返される、高衝撃の荷重に、単純な炭素鋼よりも、よく耐えるからで、また、正しく熱処理されていれば、折れるのではなく、曲がることで破損するからです。
基本的な冶金学の比較(組成、炭素鋼と比べた引張強度、持続的な荷重下で、アイの伸びがどう起こるか)をお求めなら、関連記事のクロモリ(4130)と炭素鋼:あなたの構成に適しているのはどちらか?をご覧ください。この記事は、そちらが終わったところから始まり、特に、レースの環境が、なぜこの合金に有利なのかに焦点を当てています。
ここでは、最大強度よりも、疲労強度のほうが重要
静的な引張の数値は、部品を、一度、壊すのに、どれだけの力が必要かを示します。それは、その部品が、破断荷重をはるかに下回る、繰り返しの応力によって、亀裂が入るまでに、どれだけの荷重サイクルに耐えられるかを示しません。それが疲労寿命で、ロッドエンドが、1走行あたり、数千回の荷重の反転を受ける、ウォッシュボード状の道や、ロッククローリングのコースで、実際に重要になる数値です。
4130のクロムとモリブデンの含有量は、同等の強度レベルでの、単純な炭素鋼と比べて、その疲労耐性を向上させ、まさにその理由で、航空機の標準的な構造用鋼であり、1930年代から、その役割を担っています。当時、航空業界が、管状フレームの胴体用に、4130を標準化したのは、広く引用される、EAA(Experimental Aircraft Association)の溶接の参考資料の言葉を借りれば、「望むことのほとんどを、うまくこなしてくれる」からです。その同じ疲労特性が、オフロードレース用のサスペンションが、ロッドエンドに求めるもので、1回の過負荷だけでなく、繰り返される厳しいサイクルを、乗り越える部品です。
目にする引張強度の数値が、一致しない理由
「4130の引張強度」を探すと、およそ94,000 psiから250,000 psiまでの数値が見つかりますが、それは、データの誤りではなく、同じ合金が、異なる熱処理の状態で、報告されているのです。
- 94,000 psi。焼ならしされた、航空機グレードのチューブ素材で、追加の強化熱処理がない、基本の状態(EAAの溶接の参考資料)。
- 約150,000 psi。溶接後に、適切に熱処理され、焼戻しされた、焼ならし済みの4130で、これは、当社の冶金学の比較が、熱処理済みの4130に対して、引用している数値で、一般的な炭素鋼の80,000〜100,000 psiに対するものです。経験豊富な、オーバルトラックのシャシー製作者たちの間の、フォーラムでの議論も、良好な延性で、適切に焼戻しされた4130について、この同じ約150,000 psiの数値を裏付けており、クロスチェックとして有用ですが、公式なミルシートではなく、コミュニティが出所です。
- 最大250,000 psi。大幅に、もろくなる、高強度の熱処理状態で、同じ製作者たちの議論によれば、そもそも、4130を価値あるものにしている延性を、犠牲にするため、一般に、シャシーやサスペンションでの使用は、推奨されません。
要点は、4130は、固定された1つの数値ではないということです。強度と延性のトレードオフに沿って、熱処理できる合金システムで、レース用のサスペンションの用途は、最も強度が高く、最ももろい選択肢ではなく、意図的に、焼ならし、焼戻しの状態(約150,000 psi)を、狙います。延性が、ここで実際の役割を果たしているためで、それについては、次に説明します。
延性:折れる前に曲がることは、安全機能
適切に熱処理された4130の部品は、完全に破断する前に、降伏する(曲がる、変形する、何らかの警告を発する)傾向があります。より硬く、もろい材料は、まったく警告なしに、突然破損することがあります。ステアリングやサスペンションの部品にとって、その違いは、最大強度の追加の20,000 psiよりも重要で、まだホイールを保持している、曲がったロッドエンドは、きれいに折れてしまうものとは、まったく別の故障です。
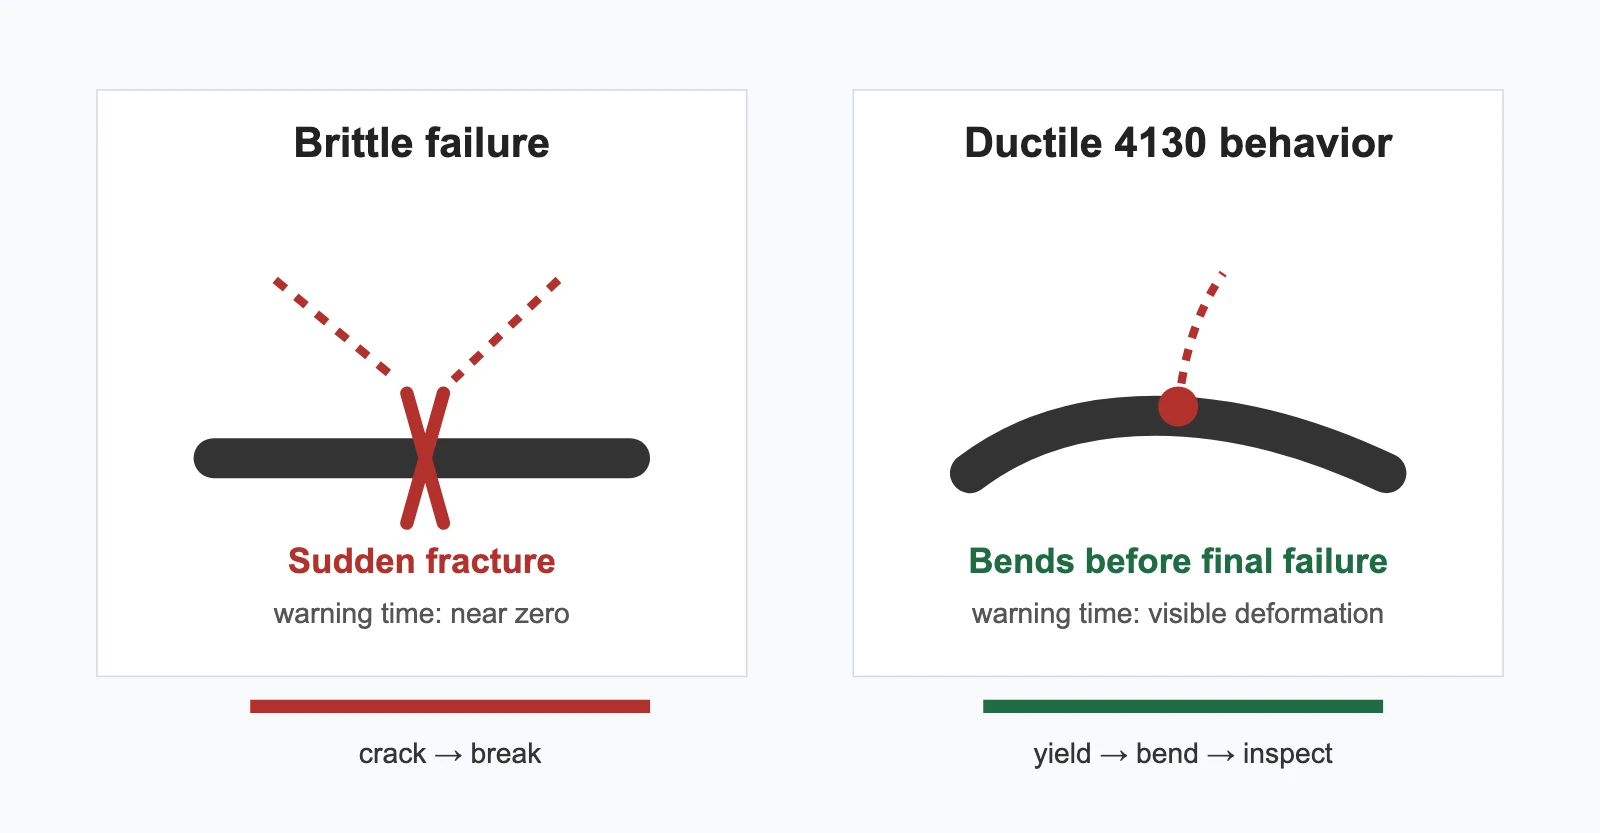
これは、上記のコミュニティの議論が、シャシーとサスペンションの部品に対して、最も高強度の(250,000 psi)熱処理状態を避ける理由でもあり、その状態は、そもそも、4130の故障モードを予測可能にしている延性を、犠牲にします。
溶接性:競合他社が触れない、実際の注意点付き
4130は、工具鋼と比べて炭素含有量が低いため、TIG溶接や、酸素アセチレン溶接中の、熱影響部の脆化に耐えます。まさにそれが、オフロードの製作者が、ロッドエンドのねじ付きブングを、DOM鋼管に直接溶接して、カスタムのサスペンションリンクを製作できる理由です。これは、より炭素含有量の多い合金に対する、実際の実用上の利点です。
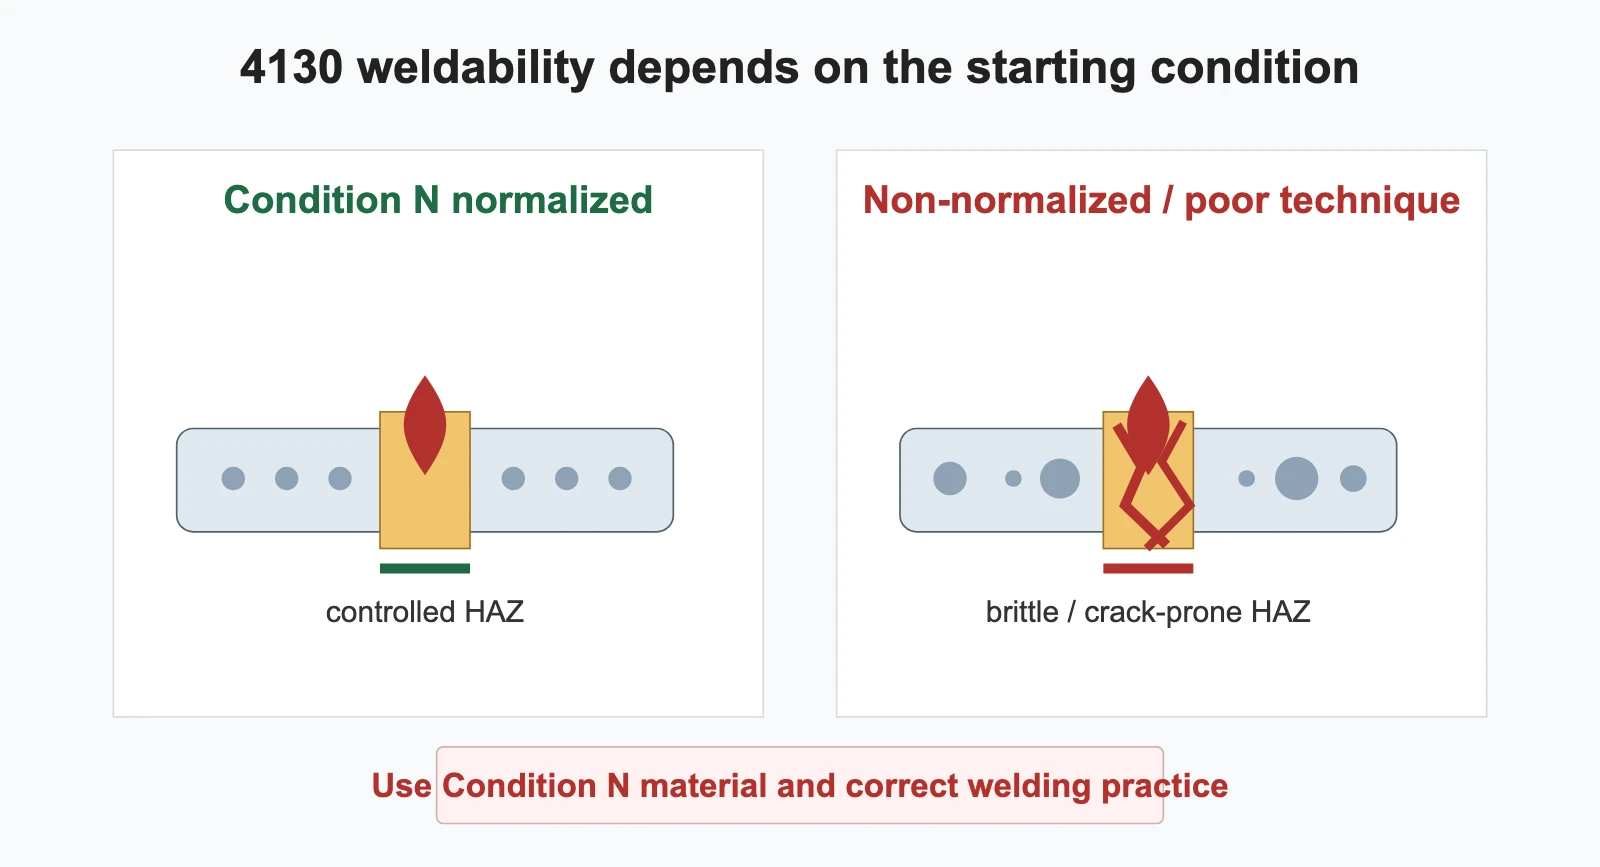
しかし、ほとんどのロッドエンドのマーケティングが省略している、実際の制約が伴い、4130は、安全に溶接するために、(認証済みのチューブ素材では、「Condition N」と表示されることが多い)焼ならし状態でなければならず、適切な低炭素の溶加棒を使い、予熱と、溶接後の冷却速度に、注意を払う必要があります。シャシー製作者たちの間の、長く続くフォーラムの議論は、焼ならしされていないクロモリのチューブや、不適切な溶接技術が原因とされる、オーバルトラックのシャシーの、過去のいくつかの故障を伝えており、製作者たちの間の戒めの議論として引用されていますが、公式の事故調査ではないものの、根本的な工学上のポイントは変わりません。誤って溶接されると、クロモリは、単純な炭素鋼よりも、危険になることがあり、より安全になるのではありません。リンクに、ロッドエンドのブングを溶接してもらう場合は、製作者が、焼ならし済みの素材と、正しい技術を使っていることを確認してください。材料の利点は、それに依存しています。
静的荷重定格:製品ラインの中での、クロモリの位置
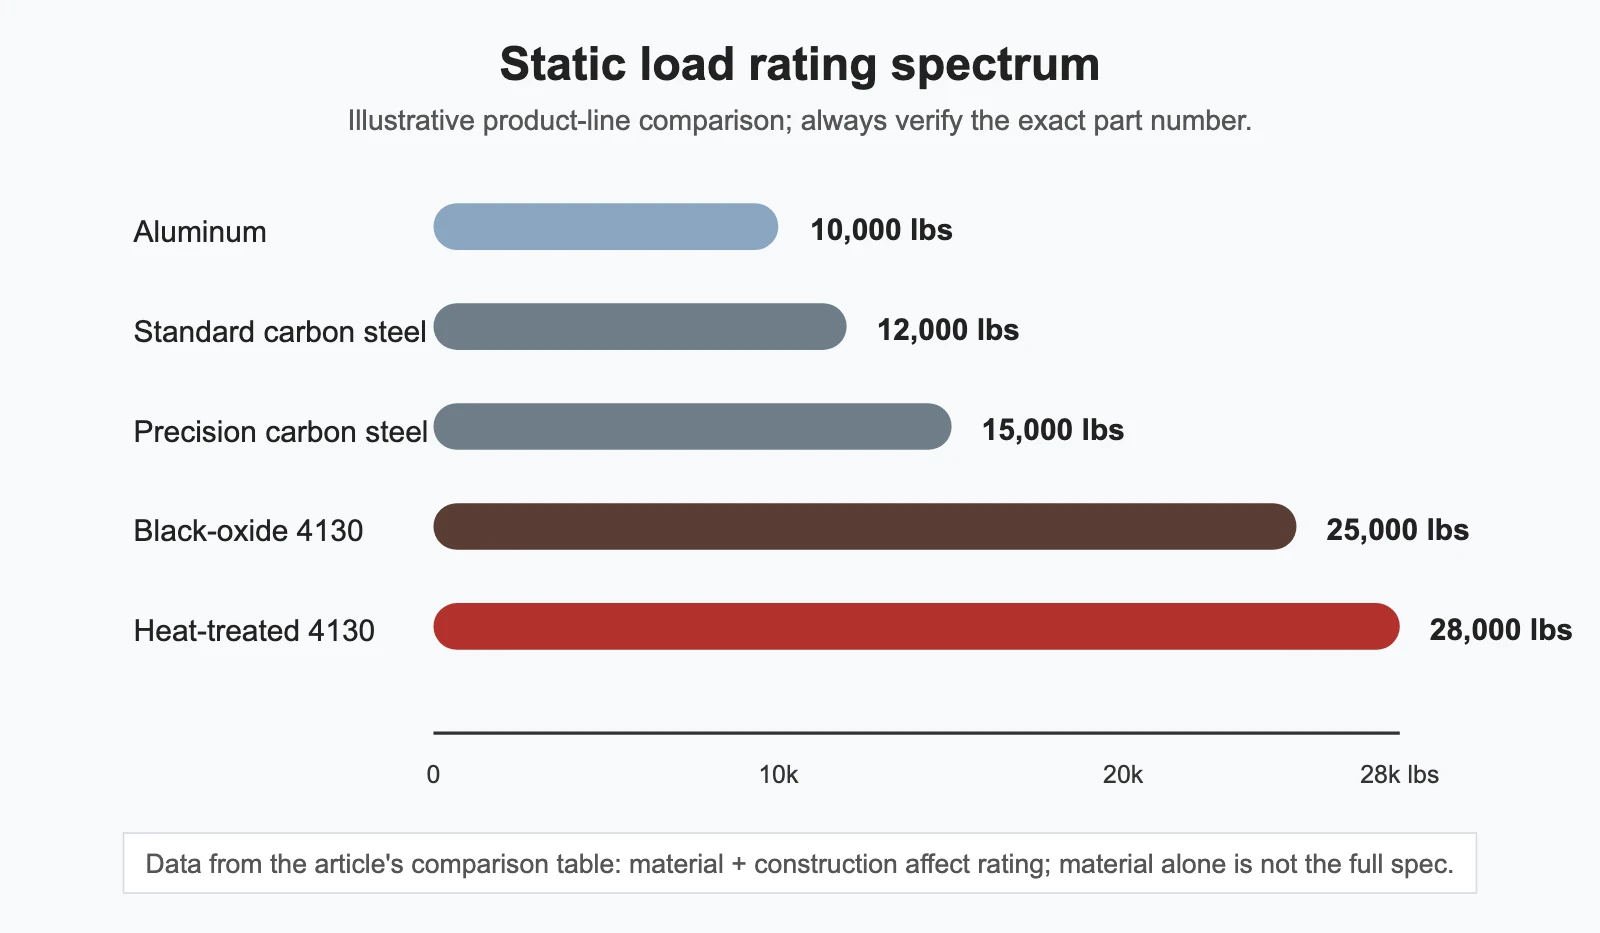
材料のグレードだけでは、ロッドエンドの定格容量は決まらず、構造(2ピースか3ピースか)、本体のサイズ、ライナーも関係します。しかし、あるサプライヤーの製品ライン全体を並べて見ると、同程度のサイズで、クロモリが、他の材料と比べて、通常、どこに位置するかが分かります。
| ロッドエンドのタイプ | 本体の材料 | 構造 | 静的荷重定格 |
|---|---|---|---|
| 規格 | 炭素鋼 | 2ピース | 12,000 lbs |
| 精密 | 炭素鋼 | 3ピース、PTFEライナー付き | 15,000 lbs |
| アルミ | 7075-T6アルミニウム | 3ピース、PTFEライナー付き | 10,000 lbs |
| Pro-1 | 黒色酸化皮膜の4130クロモリ | 2ピース | 25,000 lbs |
| クロモリ | 熱処理済みの4130クロモリ | 3ピース、ケブラーのレース+PTFEライナー | 28,000 lbs |
出典:1つのメーカーが、単一の製品ラインについて公表している購入ガイドで、材料間の幅を示す例であり、普遍的な仕様ではありません。購入する特定の部品番号の荷重定格を、必ず確認してください。
ほとんどのガイドが省略していること:ロッドエンドを壊すのは、材料だけでなく、ミスアライメント
適切に仕様化された4130クロモリのロッドエンドでも、設計されたミスアライメント角を超えて、無理に動かされると、早期に故障することがあります。ジョイントが定格角度を超えて可動すると、荷重経路は、きれいな軸方向/半径方向の荷重から、シャンクや取り付けタブへの曲げ荷重に移り、それは、本体の材料がどれだけ強くても、ジョイントが想定して設計されていない荷重条件です。これは、材料の問題ではなく、取り付けのジオメトリの問題で、ロッドエンドの故障を、より強い材料が必要だという意味だと、決めつける前に、確認する価値があります。
結論
4130クロモリが、オフロードレースのサスペンションで勝るのは、1つの印象的な数値のためではなく、この特定の用途のために、3つの特性が積み重なるためです。繰り返される周期的な荷重下での疲労耐性、適切に熱処理された場合の、延性のある(破断する前に曲がる)故障モード、そして、材料が焼ならしされ、正しく溶接されている限り、製作者が、カスタムのリンクを作れる溶接性です。そのうち、どれか1つでも誤ると(熱処理の状態が違う、溶接技術が違う、または、定格のミスアライメントを超えて、取り付けられたジョイント)、材料の利点は失われます。
関連記事: クロモリ(4130)vs. 炭素鋼:あなたのビルドに合うのは? · アルミ製ロッドエンド:長所・短所・軽量化のメリット · 熱処理がロッドエンドの引張強さに与える影響