表面処理が、なぜ極めて重要か
アルミニウム合金には自然な特性があります。下の金属を守る極めて薄い酸化皮膜(約2〜3ナノメートル)を形成するのです。しかし、この自然酸化皮膜の保護能力は非常に限られており、塩水噴霧、融雪剤、高温のブレーキダストにさらされると、保護膜はすぐに破壊されます。腐食が始まると、アルミの強度は急速に低下します。
実際の事例では、沿岸部や融雪剤を多用する北部地域で、無処理のアルミ製ホイールスペーサーは2年もたない場合があります。一方、適切な表面処理を施した同じ製品は、5〜8年後も良好に機能します。これが表面処理の価値であり、見た目のためではなく、構造的な安全性を守る保険なのです。
耐食性以外にも、表面処理はその他の性能指標に影響します。たとえば硬度では、硬質アルマイト処理後のアルミ表面はHV400〜600(ビッカース硬さ)に達し、一部の工具鋼に近づきます。つまり耐傷性が高まり、タイヤの脱着を頻繁に行う場合に明確なメリットになります。
市場の主流な表面処理は、硬質アルマイト、粉体塗装、ダクロ処理の3つです。それぞれ向いている用途とコストへの影響が異なり、選択を誤ると、無駄な出費になるか、安全面に抜けが生じます。
硬質アルマイト:プレミアムなソリューションの科学
通常のアルマイトと硬質アルマイト
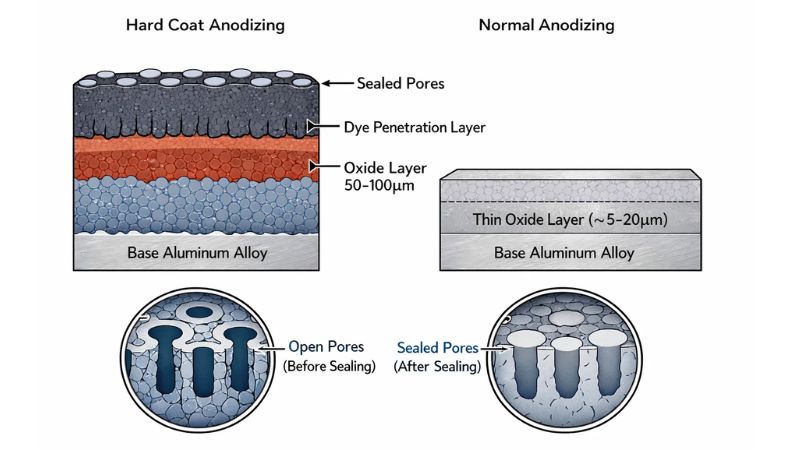
通常のアルマイト(タイプII)は厚さ約5〜25マイクロメートルの酸化皮膜をつくり、主に装飾と軽い保護が目的です。硬質アルマイト(Hard Coat Anodizing/タイプIII)はまったく別物です。
- 酸化皮膜の厚さ:50〜100マイクロメートル(通常の4〜10倍)
- 表面硬度:HV400〜600(通常のアルマイトはHV200〜300のみ)
- 耐食性:中性塩水噴霧試験で1000時間超(通常のアルマイトは約300時間)
- 耐摩耗性:無処理のアルミの10〜20倍
工程の違いは電流密度と電解液の配合にあります。硬質アルマイトはより高い電流密度と低温の電解液(通常0〜5℃)を用いるため、酸化皮膜がより緻密で厚く成長します。その分コストも上がり、同仕様のスペーサーで通常のアルマイトより30〜50%高くなります。
黒の硬質アルマイトの利点
高級ホイールスペーサーに見られる黒い表面は、通常は黒色の硬質アルマイトです。この処理では、酸化皮膜を形成した後に染料を浸透させ、封孔処理を行って皮膜の内部に色を「閉じ込め」ます。そのため、塗装のように剥がれたり色あせたりしません。
専門のホイールスペーサー工場の経験から言えば、黒色硬質アルマイトは見た目だけでなく機能面の利点もあります。黒い硬質アルマイト皮膜は放射による放熱効率に優れ、強いブレーキ負荷がかかる場面でもスペーサーが熱を逃がしやすく、熱による材料の軟化リスクを抑えられます。高性能車のオーナーや積極的に走るドライバーにとっては、実際に役立つメリットです。
硬質アルマイトの限界と、設計上の考慮事項
完璧ではありません。第一に、アルマイト処理はアルミにしか使えず、鋼には適用できません。第二に、酸化被覆に深刻な傷や欠けが生じると、露出したアルミ地金は腐食します——ただし、酸化被覆自体が塗膜のように剥がれ落ちることはありません。
プロならではのポイントもあります。硬質アルマイト被膜には厚みがあり(通常は双方向成長——半分は地金に浸透し、半分は外側に成長)、品質の良いスペーサーは設計段階でこの公差を織り込み、処理後もセンター穴とPCD穴の寸法精度を±0.02mm以内に収めます。CNC精密加工と表面処理の連携した管理の証です。
コスト面では、4本セットの硬質アルマイト処理は総コストの約15〜20%を占めます。だからこそ、低価格品はこの工程を採用することはほとんどありません。
粉体塗装:実用的で耐久性のある選択
性能比較
業界の試験データによると、粉体塗装は一部の点でアルマイトを上回ります。
- 耐衝撃性:粉体塗装には適度な弾性があり、硬いが脆いアルマイト皮膜より耐衝撃性に優れます
- 塗膜の厚さ:通常100〜150マイクロメートルで、硬質アルマイトより厚くなります
- 耐薬品性:ブレーキフルード、ガソリンなどの薬品に強い
- 塩水噴霧試験:品質の高い粉体塗装は1000〜1500時間に達する
ただし、粉体塗装には明確な弱点があります。素材と一体化していない「被覆層」であるため、剥離のリスクがあります。石などで塗膜が貫通したり傷ついたりすると、その隙間から水分が入り込み、塗膜下で腐食(通称「ブリスター」)が発生します。素地から成長するアルマイト皮膜には剥離の問題がありません。
さらに、塗膜が均一にならないという隠れたリスクもあります。粉体塗装が不均一に吹き付けられると、スペーサーの合わせ面の平面度が公差を超えることがあります。わずか0.1mmの誤差でも、高速走行時に動的バランスによる振動を引き起こす場合があります。そのため、上位製品は取付接触面を再研削するか、アルマイトで平面接触の精度を確保するのが一般的です。
用途上の利点
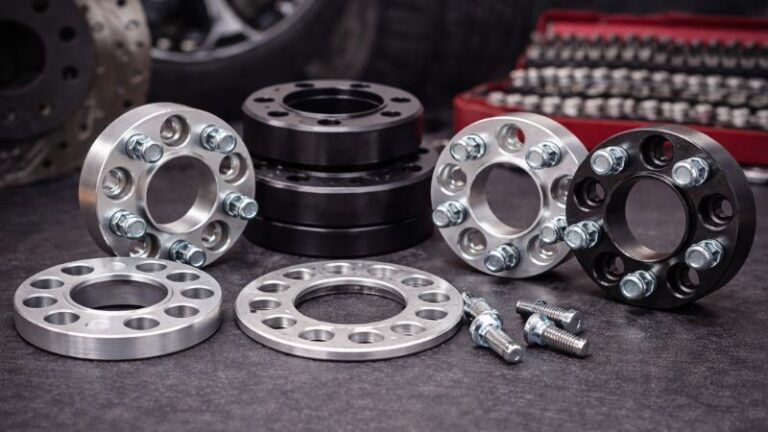
粉体塗装の最大の強みは、ほぼ無制限に選べる色です。赤、青、金、さらにはレインボーのホイールスペーサーが欲しいですか?粉体塗装なら簡単に実現できます。アルマイトは電気化学的な原理の制約から、色の選択肢が比較的限られます(主に黒、グレー、ゴールド、ブルー)。
コスト面では、粉体塗装は設備投資が大きいものの、1個あたりのコストは硬質アルマイトより15〜25%低くなります。そのため、硬質アルマイトより安価で十分な保護性能が得られるミドルクラスで人気です。
耐久性の観点では、粉体塗装は乾燥した温暖な気候に向いていますが、極端な腐食環境(沿岸部や融雪剤の多い地域)では、硬質アルマイトの長期性能のほうが安定しています。
📊 表面処理の早見表
- 硬質アルマイト:耐食性が最も高く、剥離せず、コストは高め
- 粉体塗装:コストパフォーマンスが良く、色が豊富、剥離リスクあり
- 通常のアルマイト:装飾性が高く、保護は中程度、コストも中程度
- 無処理:屋内展示専用。実使用では確実に腐食します
その他の処理と、裸のアルミニウムの真実
ダクロメット処理:ボルトの最良のパートナー
スペーサー本体の表面処理ばかりに注目し、組み合わせるボルトやナットを見落とす人は少なくありません。実はこれらの締結部品は、さらに過酷な腐食環境にさらされます。泥、塩、ブレーキダストが集中するハブ内部に直接触れているためです。
ダクロは、アルミニウムフレーク、亜鉛粉末、クロム酸を主成分とする、締結部品専用の防食コーティングです。ユニークな利点は次のとおりです。
- 水素脆化なし:従来の電気めっきでは高強度ボルトに水素脆化が生じますが、ダクロはこれを完全に回避します
- 優れた防食性:塩水噴霧試験で500〜1000時間に達し、従来の亜鉛めっきの7〜10倍です
- 耐高温性:300℃以上に耐えます(ブレーキディスク周辺はしばしば200℃を超えます)
- 優れた浸透性:ねじ山や隙間にまで入り込み、全周を保護します
高級ホイールスペーサーが「ダクロボルト」を特に強調するのはそのためで、システム全体の防食チェーンにおける重要な一環なのです。
裸のアルミニウムの、実際の性能
理論上、6061-T6や7075-T6アルミの自然酸化皮膜でも基本的な保護は得られます。乾燥して汚染のない環境なら、無処理のアルミでも機能するでしょう。しかし現実には、そのような理想的な条件はほとんど存在しません。
長期的なユーザーの声によれば、無処理のアルミ製ホイールスペーサーは次のような環境で急速に劣化します。
- 沿岸部:6か月で白い腐食生成物がはっきり現れる
- 融雪剤散布地域:1冬で表面粗さが顕著に増える
- 工業汚染地域:酸性雨が酸化皮膜の破壊を加速する
さらに危険なのは、アルミが鋼(ハブやボルトなど)と直接接触すると電食(ガルバニック腐食)を起こすことです。無処理のアルミスペーサーと鋼製ボルトは電池を形成し、アルミが陽極となって腐食を加速させます。専門メーカーが無処理のアルミ製品を決して勧めないのはこのためです。
無処理のアルミが妥当なのは、屋内のショーカーや、完全に乾燥した気候でほとんど使われない車両だけです。それでも多くのプロは、少なくとも通常のアルマイトを推奨します。コストの増加は小さい一方、安全余裕は大きく高まるからです。
理想的な表面処理の選び方
気候環境別
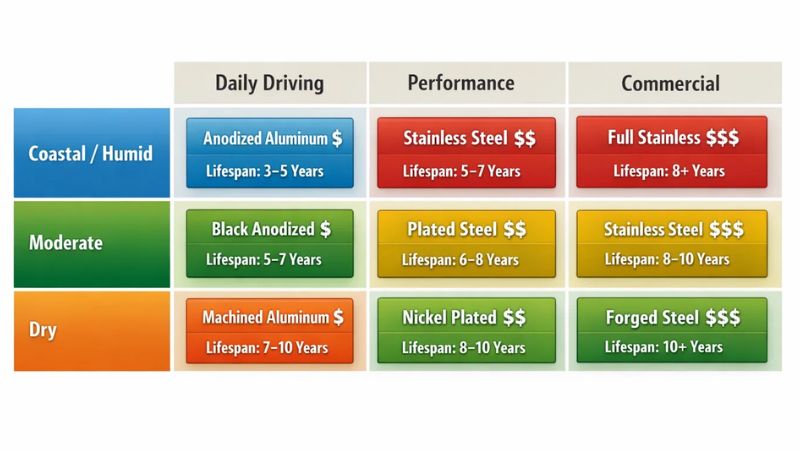
温暖で乾燥した内陸部(米国南西部やオーストラリア内陸部など)では、粉体塗装がもっともコストパフォーマンスに優れます。保護性能は十分で、硬質アルマイトより15〜25%安く、色の選択肢も豊富です。
沿岸部、高湿度、融雪剤の多い地域では、硬質アルマイトのほうが安全です。初期投資は高くなりますが、5〜8年の使用期間で見れば、耐食性は粉体塗装を明らかに上回ります。長期的なコストでは、早期交換を避けられる分、むしろ節約になります。
寒冷地にはもう一つ特有の事情があります。低温では粉体塗装が脆くなり、耐衝撃性が下がることがあるのです。アルマイト皮膜は低温でも安定した性能を保ちます。カナダや北欧のユーザーの間で硬質アルマイトの採用率が温暖な地域よりも明らかに高いのは、偶然ではありません。
使用強度別
日常使いの通勤車で、年間走行距離は1万〜1.5万km、タイヤ交換は2〜3年に1回。この使用頻度なら、通常のアルマイトや品質の良い粉体塗装で十分です。硬質アルマイトを選ぶのは「あれば安心」であって、必須ではありません。
サーキット走行の常連や本格的なオフロード愛好家は、タイヤの脱着が多く、常に過酷な条件にさらされます。このケースでは硬質アルマイトの強みが際立ちます。耐摩耗性が高いため、表面処理層がより多くの着脱サイクルや衝撃に耐え、早期に劣化しません。
商用車や大型ピックアップで鋼製スペーサーを使う場合は、粉体塗装が適しています(鋼にはアルマイトができないため)。品質の高い粉体塗装に定期点検を組み合わせれば、3〜5年の使用寿命を確保できます。
費用対効果の分析
| Surface Finish | Additional Cost | Typical Life (Street) | Typical Life (Track) | Notes |
|---|---|---|---|---|
| Basic choice | +$20-30 | 3-4 years | 5-6 years | Basic choice |
| Powder coating | +$30-40 | 4-5 years | 6-8 years | High value |
| Hard anodizing | +$50-70 | 7-10 years | 10+ years | Long-term optimal |
ライフサイクル全体のコストで見ると、硬質アルマイトは初期費用が50〜70ドル高くなりますが、沿岸部でも7〜10年持ちます。一方、無処理のアルミや通常のアルマイトは2〜4年で交換が必要になることがあり、交換時の工賃やダウンタイムを除いても、累計コストはむしろ高くなります。
プロのレーシングチームやヘビーユーザーが一様に硬質アルマイトを選ぶのはそのためです。彼らは1回の購入価格ではなく、総コストで計算しているのです。
品質の見分け方と日常のメンテナンス
本物の硬質アルマイトと偽物を見分ける方法
市場には「硬質アルマイト」をうたいながら、実際は通常のアルマイトや単なる塗装という製品もあります。見分け方は次のとおりです。
- 硬度テスト:本物の硬質アルマイトは、鍵で強くこすっても軽い跡が残る程度。通常のアルマイトや塗膜ははっきりした傷がつきます
- 色の均一性:硬質アルマイトは色が酸化皮膜の内部まで浸透するため、エッジの面取り部でも均一な黒になります。塗装や粗悪な処理では、角で素地の色が見えます
- 重量の変化:アルマイトは重量がわずかに増加します(酸化皮膜自体に質量があるため)が、コーティングはより目立つ重量増になります
日常のメンテナンスの推奨事項
清掃:中性洗剤と柔らかいブラシで、ブレーキダストと塩分の残りを取り除きます
点検:ボルト穴と接触面を中心に、異常な摩耗や腐食の兆候がないか、確認します
トルク:ボルトを規定値(通常80〜140 Nm)に、再度締め付けます
保護:ボルトのねじ山や、スペーサーとハブの摩擦面には、決してグリースを塗らないでください。グリースは、摩擦係数を下げ、ボルトのプリロードを異常にし、さらにはボルトの自然な緩みを引き起こします。アルミニウムと鋼の、かじりを防ぐために、スペーサーのセンターボアの、ハブセントリックリングに、最小限の焦げ付き防止剤のみを塗ります
粉体塗装のメンテナンスは、塗膜の損傷を避けることに、焦点を当てます。塗膜の剥離や、深い傷を見つけたら、すぐに補修または交換してください。露出したアルミニウムの素地は、急速に腐食します。
表面処理は、性能の保証であり、装飾ではない
ホイールスペーサーの表面処理を選ぶことは、本質的に「環境の厳しさ」「想定寿命」「予算」という3つの要素のバランスを取ることです。
沿岸部、高湿度地域、融雪塩を多用する地域のユーザーには、硬質アルマイトが長期的な最適解です。初期費用は50〜70ドル高くなりますが、7〜10年の安定した性能がこの投資の価値を証明します。
乾燥した内陸部で日常的に使うユーザーには、品質の高い粉体塗装がコストパフォーマンスに優れます。十分な保護性能、手頃なコスト、豊富なカラーバリエーションが魅力です。
一方、無処理のアルミ製スペーサーは、素材がどれほど良くても、実使用では賢明な選択ではありません。20〜30ドルを節約するために、安全上のリスクや頻繁な交換コストを負うのは割に合いません。
最後に、表面処理の品質はメーカーの専門性を示す重要な指標です。信頼できるホイールスペーサー工場は、表面処理の工程を明記し、対応する試験報告書(塩水噴霧試験の時間など)を提示し、品質保証を提供します。これらの情報がない場合は、価格がどれほど魅力的でも慎重に判断してください。