トレイルでラディアスロッドが壊れると、一日が台無しになるだけでは済みません。ロッククロールの登攀中や、デザートレースのステージ中にサスペンションリンクが折れれば、横転と最悪の結末を意味しかねません。それなのに、購買担当者の会話は価格とリードタイムに留まりがちです。棒が持ちこたえるか砕けるかを実際に決めるのは、製造プロセスなのに。
ラディアスロッドがどう切削され、どう仕上げられ、どう検査されるかを理解することは、スペックシートや製品写真以上に、サプライヤーの品質を教えてくれます。ここでは、 raw のアルミ板からボルトオン可能な完成品までの間で、実際に何が起きているのかを紹介します。
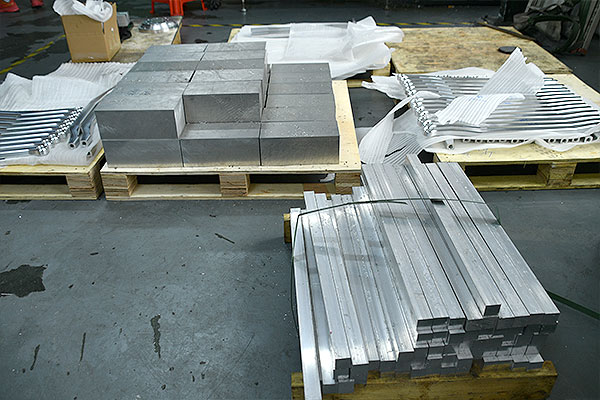
材料の選定:7075と6061の判断
アフターマーケットのラディアスロッド生産ではアルミが主流です。鋼に対する強度重量比の優位は本物で、切削性も良く、アルマイト仕上げはオフロード環境で確実な防食を提供します。論点はアルミか鋼かではなく、どのアルミを、どの条件で使うかです。
6061-T6は量産の定番です。耐力は約276MPa、切削性に優れ、素材の入手性も良く、量産コストも妥当。街乗りベースのビルド、中程度のオフロード、 peak loadより軽量化と防食を優先する用途に適した選択です。
7075-T6はパフォーマンス指向の選択です。耐力は約503MPa——6061のほぼ2倍——で、疲労クラックなしでより高い繰返し荷重に耐えます。代償もあります。より高価で、切削が難しく、工具経路や切削条件に注意が必要です。競技車両、専用ロッククローラー、破損確率を限りなくゼロに近づけたいあらゆる用途には、7075が正解の素材です。
丁寧な製造と雑な製造を分けるディテールのひとつ:CNC加工開始前の原材料板の扱いです。表面欠陥——深い傷、気孔、介在物——を目視検査します。これは見た目の問題ではなく、サイクル荷重下で誤った位置にある内部空洞がき裂の起点になるためです。
さらに重要なのは:応力除去板か標準板か。
アルミ板は圧延に起因する内部応力を保持しています。積極的な切削でこれが解放されると部品が反ります。高精度な work には最初から応力除去材を指定します——7075-T7351や6061-T651のような temper 記号を探してください。「51」の接尾辞は引き伸ばしによる応力除去を示します。最終検査で反りを発見すれば、寸法的には正しい部品を廃棄することになります。
CNC機械加工:両面加工と、±0.01mmの標準
ラディアスロッドの加工には、両面のCNC作業が必要です。部品を固定して片面をラフ・仕上げし、反転して再固定して反対面を加工します。この反転が最初の重大な失敗モードです。再固定が一貫していない——最初の面と同じように部品が座らない場合——以降のすべての寸法は、ずれた基準に対する相対値になります。誤差はそこから累積します。
ラフ加工は、大径エンドミルで積極的な条件により bulk 材料を高速で除去します。目的は寸法精度ではなく在庫除去です。仕上げパスのために、全表面に片面あたり0.15〜0.30mmの逃げが意図的に残されます。ラフなしで直接仕上げ条件に移行すると時間を浪費し工具摩耗を加速します。逃げを完全に省略すると、仕上げパスが工具たわみの痕を取り除く余地がなくなります。
仕上げ段階で寸法が確定します。高回転、低送り、浅い切り込み。この段階で制御される寸法は2つ:
- 取付穴の中心間距離:精密グレードで公差±0.01〜0.02mm
- 穴軸の平行度と直角度
±0.01〜0.02mmという中心距離の公差は、精密のパフォーマンスではありません。ロッドがプレロードなしで装着できるか、荷重下でもそうであり続けるかを直接左右します。0.5mm短いロッドは取付ハードウェアに常時張力を与え、0.5mm長いロッドはシャシー取付部に横曲げを生じさせます。どちらでも、接続されるすべてのコンポーネントが早く摩耗します。検査頻度の高い競技機材なら、わずかにspec外のロッドはブッシュの交換が早まるだけです。16,000kmに一度も wrench を当てない量産車やカスタマービルドでは、最悪のタイミングで現れる信頼性問題です。
面取りはCNCシーケンスを締めくくります——すべての外縁にC0.5〜C1.0mmを、面取り工具でプログラム内から直接適用。これは見た目のためではありません。鋭利なエッジは応力集中点であり、繰返し荷重下では疲労き裂が優先的にそこから始まります。面取りは応力をより大きな半径に分散し、部品寿命を有意に延ばします。工具が届かない内部の R やコーナーは、スクレーパーによる手作業のバリ取りで仕上げます。
表面仕上げ:なぜ順序がすべてなのか
表面処理の順序——研磨、次に側面穴あけとタップ、そしてアルマイト——は、プロセスを見たことのないバイヤーには逆に見えます。実際は逆ではありません。
振動研磨では、加工済みのロッドをセラミックメディアとコンパウンド入りのドラムに入れます。転動作用が、全表面の工具痕、加工傷、微細バリを同時に除去します。目標粗さはRa 0.8以下。機能的なメリットは見た目だけではありません。滑らかな下地では、アルマイトの酸化被覆が均一に成長します。凸凹の粗い表面は、谷では厚く山では薄い不均一な皮膜を生み、耐食性と外観の両方を損ないます。
側面穴を研磨の前にあけると、メディアが穴に詰まり、きれいに除去するのはほぼ不可能です。研磨前にタップしたねじは削り取られます。この順序は交渉の余地がありません。
アルマイト処理は、耐久性が確立される工程です。2つのタイプがあります:
- タイプII( standard アルマイト):5〜25μmの皮膜。良好な耐食性、染色可能、低コスト。一般的なアフターマーケット用途に適しています。
- タイプIII(硬質アルマイト):25〜50μmの皮膜、表面硬度はHV400近傍。耐摩耗性と耐擦傷性が大幅に向上。ブッシュと接触する穴面や、繰り返し摩擦接触を受ける部分に適した選択です。
プロのアルマイト処理をアマチュアから分けるディテール:ねじの保護です。アルマイト処理は酸化皮膜をアルミ表面の内部に成長させ、地金を消費します。7075の無保護M6ねじは、硬質アルマイト後にゲージ検査を通らなくなります。2つの相補的な戦略が併用されます:シリコーン栓が処理液をねじ幾何から完全に遠ざけ、タップ前に下穴径を0.02〜0.03mm広めにあけて、栓の縁で生じる残存皮膜成長を相殺します。栓が主要なバリア、広めの下穴が保険です。どちらも最初の部品が出荷される前にプロセスに組み込まれていなければならず、現場返品で発見されるものであってはなりません。
二次工程:穴あけ、タッピング、組み立て
研磨の後、部品がアルマイト処理槽に入る前に、側面の穴あけとタップ加工を行います。論理は単純です。素地のアルミを切削するときれいな形状が得られ、その後のアルマイト処理が全体を均一にコーティングします。ねじ穴は、前述のとおり栓をして寸法を保護します。
側面の穴——給油孔、クランプボルト穴、通気構造——には専用の治具が必要です。カスタムCNC加工のソフトジョーは、クランプ痕を残さずに研磨済み部品を保持し、穴位置を仕様内に維持します。
タップ加工は穴あけに続きます。特に7075-T6では、切削タップよりも転造タップが好まれます。転造タップは材料を削らず押し広げるため、ねじ山の根元が強く、表面性状も良好です。硬い合金では切削タップが欠けやすく、ねじ形状も弱くなりがちです。コスト差はわずかですが、ねじ品質の差は無視できません。
組立——仕様に応じてブロンズブッシュ、ポリマーブッシュ、球面軸受の圧入——は、出荷前の最後の損傷リスクです。手動のアーバープレスは力を監視せずに加圧します。リアルタイムの力-変位監視付きサーボプレスは圧入曲線全体を記録します。正常なら、噛合域で力がなだらかに立ち上がります。途中で急上昇すればブッシュの芯ずれ、想定より低いピークなら穴径過大を示します。どちらも外観検査では合格しますが、どちらも信頼できる組立を生みません。
セルフロック締結部の最終トルク確認は、校正済みトルクレンチで、アルミ中のM4〜M6に対し5〜8N·mで、文書化された仕様に基づいて行います。
品質管理:CMM検査と、それが実際に測定するもの
ラディアスロッドの寸法検査は2つのレベルで行われます。機能を決定する寸法は100%測定し、二次的な特徴は高頻度でサンプリングします。
- CMM(三次元測定機)検査が重要特徴をカバーします:
- 中心間距離:CMMが両方の穴中心をプローブし、実距離を算出します。公差は±0.01〜0.02mm。この窓の外の部品は廃棄または再加工——「出荷して願う」例外はありません。
- 穴の平行度:大端側の穴軸を小端側の穴軸と比較します。穴が平行でないリンクは、荷重下でバインドを生み、ブッシュが想定していない方向へ応力を伝えます。
- 穴と面の直角度:穴軸をロッドの面に対して測定します。ここにずれがあると、ブッシュの接触幅上で荷重分布が不均一になり、片側の摩耗が加速します。
- 真円度(円筒度):穴の複数断面をスキャンし、真の円筒であることを確認します——工具のたわみによる楕円や、摩耗した工具によるテーパーではないこと。真円から外れた穴は不均一に摩耗し、動的荷重下でブッシュが回転することがあります。
SAE Internationalの技術標準ライブラリによれば、中心間の位置精度が、サスペンションリンクにおけるブッシュとジョイントの寿命を左右する第一の要因として一貫して特定されています。生産現場でノギスによる測定では、この寸法を信頼性を持って検証できません。トレーサブルで再現性のあるデータを出せるのはCMMだけです。
高頻度のノギス検査は、二次寸法——全長、外形プロファイル、側面穴位置——についてオペレーターレベルで迅速なフィードバックを提供します。ノギスの精度はCMMに届きませんが、プロセスのドリフトを捉える頻度で数点おきに測れば、悪いトレンドがロット全体の廃棄になる前に、対応可能な情報が得られます。
アルマイト表面では、皮膜厚を渦電流方式で検証します。アルミの陽極酸皮膜に関する米軍規格MIL-A-8625Fは、タイプIIおよびタイプIII皮膜の合格基準を定めており、精密部品メーカーは商用品でもこれを参照します。軍契約だからではなく、試験方法が明確でトレーサブルだからです。
マーキング、梱包、サプライヤーの認定
ファイバーレーザーによるレーザーマーキングは、陽極酸化被膜の表面に、生産ロット番号、材質記号(例:7075-T6)、顧客ロゴを刻印します。出力と走査速度は合金と皮膜に合わせて調整が必要です。浅すぎると取扱いでマークが消え、深すぎると目に見える範囲で酸化被膜を損傷します。外観——酸化のアブレーションによる白文字か、表面再酸化による黒マークか——は、パラメータ設定と顧客の好みによります。
ロットトレーサビリティは、B2Bバイヤーにとって実務的な要求です。現場で品質問題が表面化したとき——いずれ必ず起こります——マーキングから該当ロット番号を引き出し、CMM報告書や材質証明書と突き合わせられることは、影響範囲を抑えた回収と、原因不明の問題の分かれ目です。
梱包は最終段階のエンジニアリングです。専用カットのEPE(発泡ポリエチレン)トレイが、各ロッドを隣接部品から隔離します。精密部品が同じ箱にバラで入ることはありません。EPEは外観損傷を防ぎ、さらに重要なことに、0.01mm公差の表面上で金属を移動させかねない打痕や接触痕を防ぎます。
ラディアスロッドのサプライヤーを選定するとき、以下の質問が、プロセスが文書化されているか場当たり的かを明らかにします:
- 合金とtemperは?ミル証明書を提出できますか?
- 加工前に板材は応力除去されていますか?
- アルマイト処理中にねじをマスキングしますか?皮膜分の下穴径の余裕は?
- 力監視付きサーボプレスですか、手動アーバープレスですか?
- 初品検査用のCMM報告書は出せますか?
5つすべてに迷いなく答えられるサプライヤーは、最初から最後まで考え抜かれたプロセスを運用しています。ひとつでもごまかすなら、±0.01〜0.02mmの中心距離をそれが重要だと分かるほど一貫して達成できていないのでしょう。
上記のどのステップも特別なものではありません。より良いラディアスロッドメーカーがすでに行っていることであり、1/100mm公差の部品が謳い通りに機能するために実際に必要なことです。会話が「いくらですか」から「どんなプロセスですか」に移ったら、それが正しい質問です——そして、どんな答えに耳を傾けるべきか、もう分かっています。